LANGUAGE
Un estrusore da 90 mm valutato a 380 kg/h per guaine in PVC spesso si stabilizza a 330 kg/h una volta che la linea esegue tre turni su un composto con un carico di materiale di riempimento più pesante e l'operatore incolpa lo stampo, la pompa del vuoto o la vite. Nella maggior parte delle revisioni delle specifiche a cui partecipiamo, la discrepanza era stata bloccata mesi prima, quando era stata scelta una geometria della vite per un composto e alla linea era stato successivamente chiesto di utilizzarne un'altra.
La versione breve
Gli estrusori a vite vengono scelti in base alla velocità del composto e della linea, non al tonnellaggio nominale. L'isolamento e la guaina in PVC si appoggiano comodamente su una vite singola 20–24:1 L/D con un rapporto di compressione di 2,5–3,5. L'isolamento in PE e XLPE ad alta velocità di linea richiede un'alimentazione scanalata, 25–30:1 L/D e una sezione barriera per mantenere costante la temperatura di fusione. Combinando queste tre variabili, la maggior parte dei reclami relativi alla deriva del diametro e alla stabilità dell'output riceveranno risposta prima dell'apertura del primo fusto di composto.
Quello che segue è come viene mappata la geometria su una linea via cavo, quali numeri appartengono a una specifica di acquisto e i controlli che mantengono stabile la produzione nel terzo anno.
Cosa fa effettivamente la vite all'interno della canna
Una singola vite svolge tre funzioni in una rotazione: convoglia il granulato freddo, lo scioglie contro la parete riscaldata del barile e pompa il materiale fuso attraverso una piastra di separazione nella traversa a una pressione sufficientemente stabile da mantenere lo spessore della parete. Ogni lavoro vive nella propria zona e ogni zona è definita dalla profondità di volo.
Zona di alimentazione
Voli profondi, circa 0,12–0,18 D. Il suo compito è il trasporto volumetrico, quindi l'output segue la densità apparente del granulato e la forma del pellet. Questa è la zona che la canna scanalata è progettata per stabilizzare.
Zona di compressione
La profondità di volo si riduce dalla profondità di alimentazione alla profondità di dosaggio. Il rapporto tra i due è il rapporto di compressione; troppo basso e le particelle non fuse raggiungono lo stampo, troppo alto e il riscaldamento di taglio aggiunge 15–25 ° C alla massa fusa.
Zona di misurazione
Profondità superficiale costante, tipicamente lunga 5–8 D. È la pompa e la sua stabilità della pressione influenza la tolleranza del diametro più di qualsiasi altro circuito di controllo a valle.
Piastra interruttore e traversa
I pacchi griglia creano una contropressione di 15–30 MPa. Uno stampo a pressione gestisce l'isolamento, uno stampo a tubo gestisce la guaina; la vite decide quanto costantemente uno dei due viene riempito.
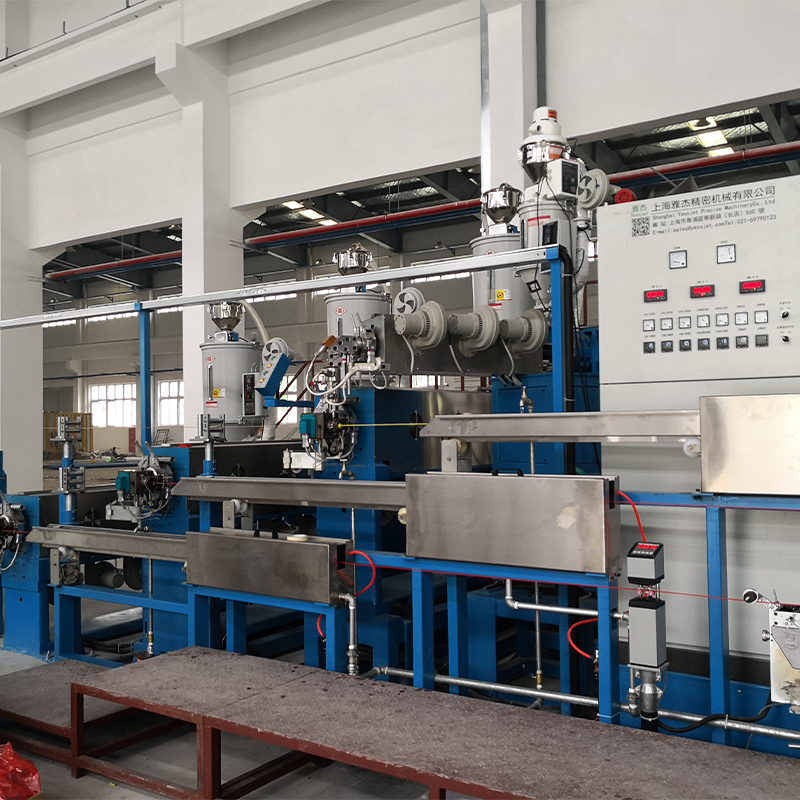
A valle, la geometria smette di avere importanza se il resto della linea non riesce a tenere il passo. Su una linea isolante XLPE il linea di estrusione di fili e cavi deve bilanciare le temperature del cilindro, la lunghezza del raffreddamento della vasca, la tensione del cabestano e la velocità di avvolgimento in una finestra di setpoint, e la vite è solo il primo anello di quella catena.
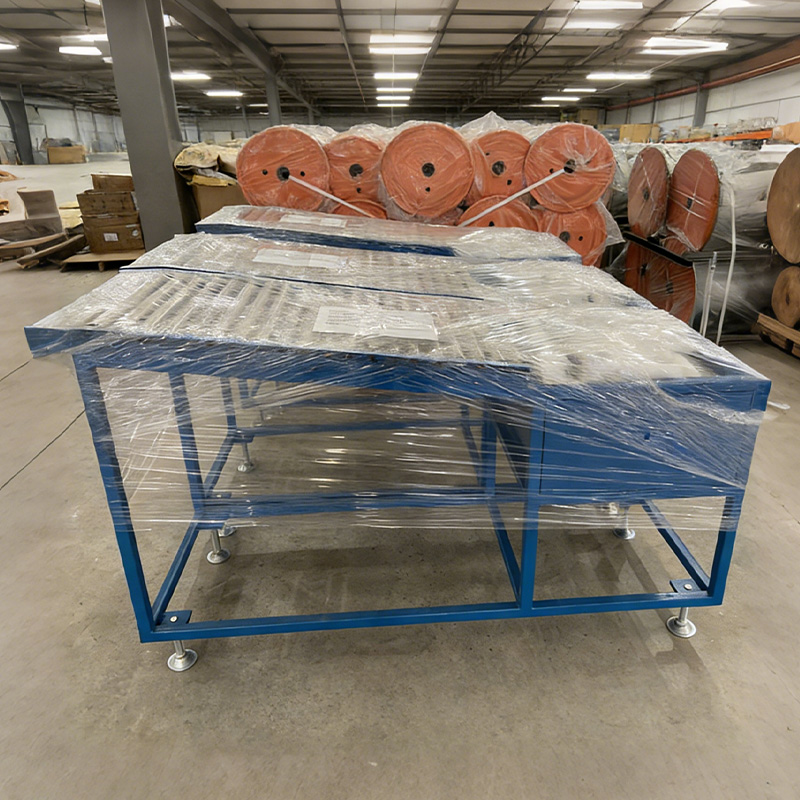
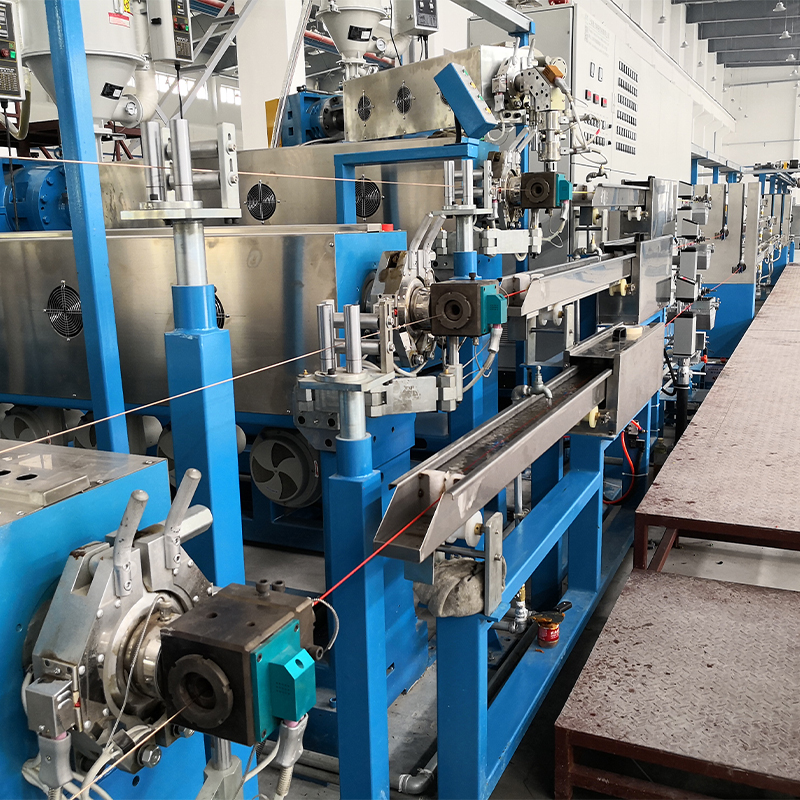 Estrusore per cavi XLPE/PE con serbatoio dell'acqua di raffreddamento Per le linee in PE reticolato in cui la fusione non può essere rilavorata, questo estrusore integrato e serbatoio dell'acqua multisezione supporta l'isolamento continuo con raffreddamento controllato e uscita stabile. Visualizza il prodotto →
Il PE reticolato aumenta la posta in gioco perché la massa fusa non può essere rilavorata. Una macchina PE/XLPE dedicata con una vasca d'acqua abbinata mantiene la massa fusa in una banda stretta e previene la reticolazione prematura all'interno del cilindro, che è la modalità di guasto che si manifesta come macchie di gel dopo tre giorni di ciclo di produzione.
Confronto dei progetti di viti sui numeri che determinano la produzione
Quando due fornitori indicano lo stesso diametro, la differenza sta nel L/D, nel rapporto di compressione e nel design dell'alimentazione. Gli intervalli riportati di seguito sono quelli che confrontiamo più spesso durante una revisione tecnica.
Intervalli indicativi ricavati dalle specifiche delle linee via cavo; conferma sempre con un test in officina nel tuo complesso prima di firmare.
Le macchine bivite dominano il lavoro di miscelazione a secco del PVC perché i facchini interconnessi sono autopulenti e trasportano la polvere senza una fase di pre-composizione. Sulle linee di isolamento la singola vite vince ancora in termini di stabilità della pressione di fusione e costo per kg/h, motivo per cui la scelta viene solitamente fatta sul composto piuttosto che sul numero di viti.
Cosa tralascia la scheda tecnica: dove va silenziosamente l'output
La potenza indicata sulla targhetta viene misurata con una nuova coclea, un pacco filtri pulito e una gola di alimentazione stabilizzata. Le linee reali perdono produttività in cinque punti prevedibili e solo uno di questi è il motore.
14%
Autorizzazione del volo
9%
Strisciamento del pacchetto schermo
7%
Restrizione alla morte
6%
Deriva della gola
4%
Fascia riscaldante
Contributo indicativo della perdita di produttività misurato su una finestra di due anni su una linea di isolamento di 90 mm.
L'autorizzazione al volo è quella silenziosa. Una nuova vite da 90 mm funziona tipicamente con un gioco radiale di 0,20–0,30 mm; dopo circa 0,45 mm il materiale fuso scivola indietro sulle ali, la produzione diminuisce e la temperatura del materiale fuso aumenta agli stessi punti di riferimento. Poiché nulla allarma, la colpa del calo è del complesso. Lo scorrimento della pressione del pacco retinato si nasconde allo stesso modo: una pressione differenziale in aumento attraverso la piastra dell'interruttore è il primo avvertimento che la pompa sta lavorando più duramente di quanto dovrebbe.
Dove si trovano queste macchine nella produzione di cavi
Negli impianti di cavi che forniamo, la ripartizione riportata di seguito riflette il modo in cui la capacità degli estrusori è effettivamente distribuita per prodotto finale piuttosto che per dimensione della macchina.
Isolamento e guaina in PVC — 38%
Cavo di alimentazione PE e XLPE — 31%
LSZH e resistente al fuoco — 14%
LAN e comunicazione – 11%
Specialità e schiuma — 6%
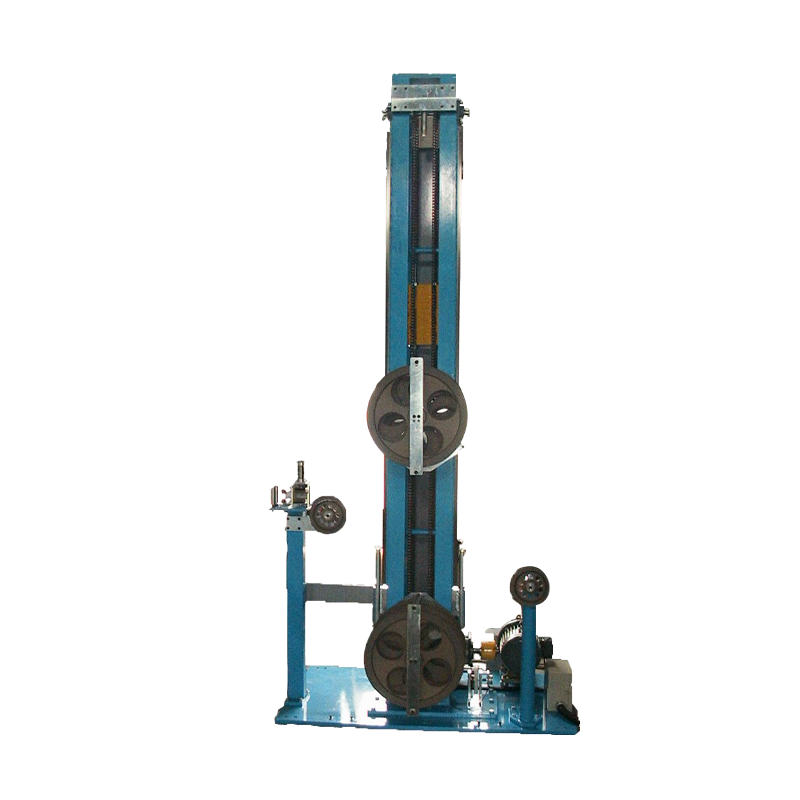
L'applicazione è importante perché cambia ciò che la linea deve fare quando si ferma. Le linee di guaina tollerano una breve sosta per il cambio della bobina; le linee a filo sottile e LAN no, ed è qui che sistemi accumulatori e ballerini per linee di estrusione continue guadagnano il loro posto, mantenendo un buffer di cavo e una tensione costante mentre la bobina a valle viene scambiata.
Specificare un estrusore a vite: un controllo in cinque passaggi
Una specifica di acquisto che sopravvive alla messa in servizio di solito segue lo stesso ordine di decisioni.
Passaggio 1: fissare il composto prima del tonnellaggio
Registrare l'indice di fusione, il carico di riempitivo, la temperatura di fusione consentita e l'intervallo di spessori delle pareti. Due mescole che sembrano simili sulla scheda tecnica possono richiedere una differenza di 4:1 nel rapporto di compressione.
Passaggio 2: dimensioni stampate sulla fustella, non sulla targhetta
Prendere i kg/h richiesti alla traversa alla velocità massima della linea e aggiungere un margine del 15% per la variazione della mescola e l'usura delle viti.
Passaggio 3: decidi il design del feed
L'alimentazione scanalata consente di ottenere una produzione stabile con granulato PE a flusso libero; il foro liscio è più tollerante nei confronti del rimacinato e delle miscele leggere di PVC.
Passaggio 4: controllare la trasmissione e il cambio
Richiedere la curva di coppia all'estremità inferiore della gamma di velocità e un fattore di servizio del cambio che sopravviva a un pacco schermi in stallo, non al carico stazionario.
Passaggio 5: scrivere il test di accettazione
Quattro ore continue sul vostro composto, con temperatura di fusione registrata, tolleranza del diametro, energia specifica in kWh/kg e misurazione del ritiro della vite prima della consegna.
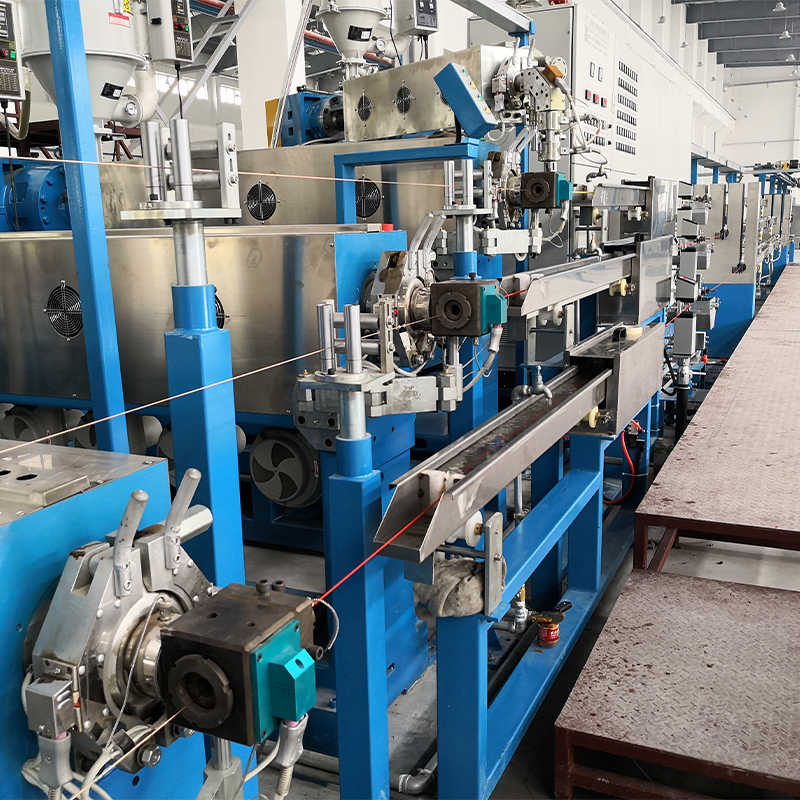
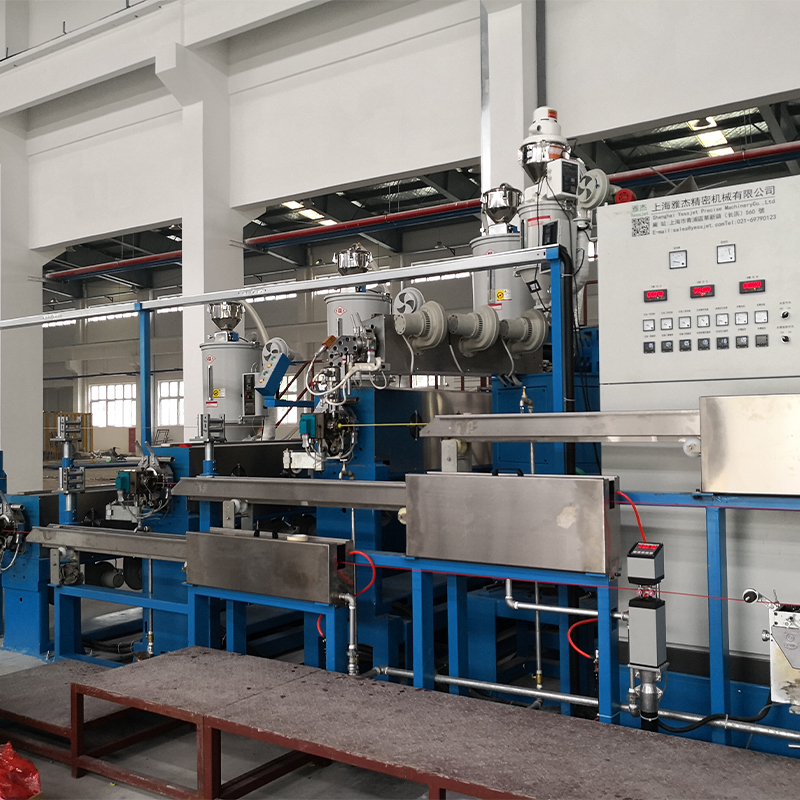 Sistema di estrusione di cavi ad alte prestazioni in PE/PVC completamente automatico Quando si pianifica una nuova linea di cavi PE/PVC, questo sistema integrato copre lo svolgimento automatico, l'estrusione di precisione, il raffreddamento, il trasporto e l'avvolgimento per ridurre l'intervento manuale. Visualizza il prodotto →
Laddove si pianifica una nuova linea piuttosto che una singola macchina sostituita, la domanda utile è chi possiede le interfacce – temperature dei fusti, tensione del cabestano, avvolgimento e pallettizzazione – perché i passaggi di consegna non corrispondenti sono la causa della maggior parte dei ritardi di accelerazione.
Mantenere la vite onesta: manutenzione e conformità
- Misurare il gioco radiale del volo e l'usura della canna ogni 12 mesi; registrarlo rispetto al valore di messa in servizio in modo che la tendenza, e non il numero assoluto, attivi la sostituzione.
- Registrare la temperatura di fusione e la pressione differenziale del pacco filtrante per ogni turno. Un aumento di 2 MPa in una settimana indica un pacco bloccato, non un guasto nel controllo.
- Sostituire le fasce riscaldanti in blocco. Una banda debole crea un punto freddo che si presenta come una striscia non fusa nell'isolamento.
- Effettuare lo spurgo con un composto adatto al ciclo successivo anziché far asciugare la canna; il ciclismo termico è ciò che distorce i voli.
- Mantieni la documentazione allineata al mercato a cui spedisci: sicurezza elettrica e protezioni secondo gli standard riconosciuti dei macchinari, oltre a registrazioni di materiali e processi tracciabili fino al lotto di cavi.
Niente di tutto questo è esotico e niente di tutto questo è costoso quando è previsto nelle specifiche. La versione costosa sta scoprendo nel secondo anno che la coclea, la gola di alimentazione e il pacco di vagliatura sono stati scelti ciascuno da una persona diversa sulla base di un presupposto diverso.
Il punto pratico: trattare la vite come una parte abbinata del sistema di linee composte, mettere per iscritto L/D, rapporto di compressione, progetto di alimentazione e gioco di volo e testarli tutti e quattro prima che la macchina lasci lo stabilimento. Questo è ciò che distingue una linea che trattiene 350 kg/h per un decennio da una che necessita di una nuova vite ogni diciotto mesi.