LANGUAGE
Due ore dopo l'inizio di un turno di notte, un estrusore da 90 mm che utilizzava un cavo isolato in LLDPE da 1 kV ha iniziato a produrre una superficie opaca e leggermente ondulata. La velocità della vite era costante, lo scanner del diametro correggeva ogni pochi secondi e la pressione della testa era salita di 18 bar sopra la linea di base del mattino. I set point del cilindro erano stati semplicemente copiati da un lavoro in LDPE: 165/175/185/190 °C con una filiera a 195 °C.
Il composto non era il problema. La finestra della temperatura era. L'LLDPE è più caldo e più piatto dell'LDPE e punisce gli errori in entrambe le direzioni: troppo freddo lascia gel non fusi e sbalzi di pressione, troppo caldo porta bava, ossidazione e una parete isolante misurabilmente più debole.
La risposta breve
L'LLDPE si scioglie nel mezzo 120 e 130°C , ma viene lavorato a una temperatura di fusione di da 180 a 230°C . Solitamente lo stampo si trova a 10–20 °C sopra la zona di dosaggio. Per l'isolamento dei cavi, mantenere la temperatura di fusione misurata a 205–215 °C e non lasciarla mai oltre i 240 °C.
L'intervallo di temperature di lavoro dell'LLDPE, zona per zona
Il valore 120–130 °C è un punto di fusione di equilibrio misurato mediante DSC. Ti dice dove scompaiono i cristalli, non dove il polimero scorre abbastanza bene da rivestire un conduttore a 200 m/min. Tra lo scioglimento e il buon flusso c'è un intervallo di 60–90 °C, e il profilo sottostante è ciò che effettivamente lo chiude.
Due correzioni contano più dei numeri assoluti. Innanzitutto, le letture della banda riscaldante sono 10–25 °C al di sotto della temperatura di fusione reale a causa del riscaldamento di taglio nella vite, quindi un cilindro che mostra 195 °C potrebbe fornire una fusione a 215 °C. In secondo luogo, l'LLDPE assottiglia il taglio: l'aumento della temperatura del fuso riduce la viscosità e la pressione, ma riduce anche la resistenza del fuso, che si manifesta successivamente come cedimento sul cono e ovalizzazione nella bobina finita.
Perché un punto di fusione di 120–130 °C necessita ancora di una filiera a 200 °C
Quattro meccanismi spiegano il divario tra il numero della scheda tecnica e i set point sul pannello.
Una finestra di fusione stretta
La distribuzione della ramificazione a catena corta dell'LLDPE fa sì che la maggior parte dei cristalli si sciolga entro circa 10 °C. Non c'è una lunga fase di rammollimento come con l'LDPE, quindi la transizione da solido a fluido è brusca e le prime zone devono già trasportare calore.
Viscosità, non solo fase
Un materiale fuso completamente fuso ma freddo è ancora troppo viscoso per distribuirsi uniformemente attorno a una parete isolante di 2,5 mm. Temperature dello stampo di 200–225 °C riducono la viscosità fino al punto in cui il polimero si rilassa prima di lasciare la lunghezza del terreno.
Il calore di taglio fa parte del budget
Circa un terzo o la metà dell'energia che scioglie la carica di una vite PE proviene dal lavoro meccanico, non dalle fasce riscaldanti. Ecco perché una vite usurata necessita improvvisamente di 15 °C in più sul pannello per raggiungere la stessa temperatura di fusione.
Il tempo di permanenza supera la temperatura di picco
La degradazione segue il tempo moltiplicato per la temperatura. Una fusione mantenuta a 215 °C per due minuti è solitamente più sicura di una mantenuta a 245 °C per trenta secondi durante un avvio lento, quando la produzione è bassa e il polimero persiste.
Come si confronta LLDPE con LDPE, HDPE e XLPE
La maggior parte degli errori di temperatura sul pannello derivano dal riutilizzo di una ricetta vicina. Il confronto seguente mostra quanto sono realmente distanti le finestre.
Dove si manifestano effettivamente i problemi di temperatura
Quando una linea LLDPE inizia a generare scarti, le cause tendono a confluire. La suddivisione riportata di seguito rispecchia lo schema che vediamo più spesso durante le visite di messa in servizio e di risoluzione dei problemi: si tratta di una ponderazione diagnostica, non di una statistica di laboratorio.
34%
Sciogliere troppo freddo
27%
Sciogliere troppo caldo
21%
Morire e squilibrio della testa
12%
Profilo di raffreddamento
6%
Tensione di ripresa
Vale la pena separare le due modalità di guasto della fusione a freddo. Le particelle di gel non fuso appaiono come protuberanze in rilievo che sopravvivono finché il cliente non spella il cavo, mentre una zona di alimentazione ridotta produce oscillazioni di pressione cicliche di 20–40 bar e bande di diametro visibili. I guasti dell'hot melt hanno un aspetto diverso: bava marrone sulla superficie, un leggero odore acetico o ceroso in testa e l'allungamento alla rottura diminuisce prima della resistenza alla trazione.
Perché il grado della resina è importante quanto la temperatura
Circa il 60% dell'LLDPE mondiale viene utilizzato per la produzione cinematografica e non per quella via cavo. Questo singolo fatto spiega un errore molto comune: acquistare una pellicola di qualità generale perché è economica e disponibile, quindi combattere gel e bruciature su una linea via cavo per tutta la settimana.
Film: circa il 62%
Composti di cavi: circa il 14%
Rotostampaggio – circa 11%
Stampaggio a iniezione: circa il 7%
Tubi e altro – circa il 6%
I gradi dei cavi sono specificati diversamente. Cercare un indice di fusione controllato all'interno di una fascia ristretta, un pacchetto antiossidante documentato, un basso numero di gel e una resistività di volume definita. Un tipo di pellicola può raggiungere lo stesso punto di fusione di 120–130 °C e comunque fallire un assorbimento in acqua a 90 °C, perché il pacchetto di additivi non è mai stato progettato per l'invecchiamento elettrico umido.
Sequenza di avvio e spegnimento che protegge la finestra
Il controllo della temperatura sull'LLDPE è principalmente un problema di disciplina, non un problema di apparecchiature. La sequenza seguente dura circa 45 minuti ed evita la maggior parte degli scarti generati durante un cambio di turno.
1. Verificare i sensori. Confrontare ogni termocoppia con una sonda calibrata. Una deriva di 15°C sulla zona di dosaggio è sufficiente per spostare la massa fusa fuori range senza alcun allarme.
2. Immergere lentamente. Riscaldare da freddo a 160 °C e mantenere per 30–40 minuti prima di avviare la vite. Le rampe veloci lasciano la testa più fresca della canna e producono un aumento della prima ora.
3. Spurgare, quindi aumentare. Eliminare il polimero precedente con un composto di spurgo PE, quindi aumentare i valori impostati a 15–20 giri/min con lo stampo aperto all'atmosfera.
4. Leggi il vero scioglimento. Sondare la fusione sullo stampo, regolare le ultime due zone e solo allora aumentare la velocità della linea a passi di 10 m/min osservando la pressione della testa.
5. Smettila di pulire. Per soste brevi, mantenere i riscaldatori a 150 °C anziché spegnerli; per soste prolungate, spurgare e ritrarre la vite per evitare un tappo freddo.
6. Registra ogni modifica. Registrate la temperatura di fusione, la pressione della testa e la velocità della linea per bobina, in modo che un reclamo successivo possa essere ricondotto a un ciclo specifico.
Hardware che mantiene ferma la finestra
I set point vengono mantenuti solo quando la macchina può ripeterli. Tre dettagli hardware sono importanti su una linea LLDPE: una vite PE con L/D adeguato e una barriera o sezione di miscelazione, un pacco di filtri di dimensioni adeguate che non forzi la pressione e una testa con una lunghezza del terreno sufficiente per consentire alla massa fusa di rilassarsi. Una vite per uso generale a bassa compressione funzionerà con LLDPE, ma in genere richiede 10–15 °C di calore in più per raggiungere la stessa qualità superficiale, il che riduce il margine di sicurezza termica.
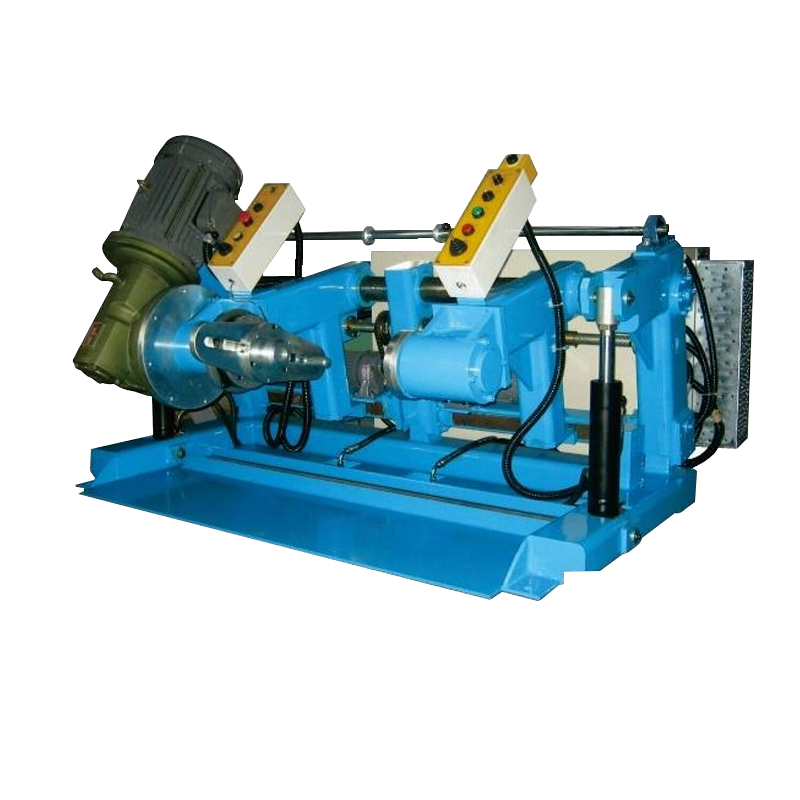
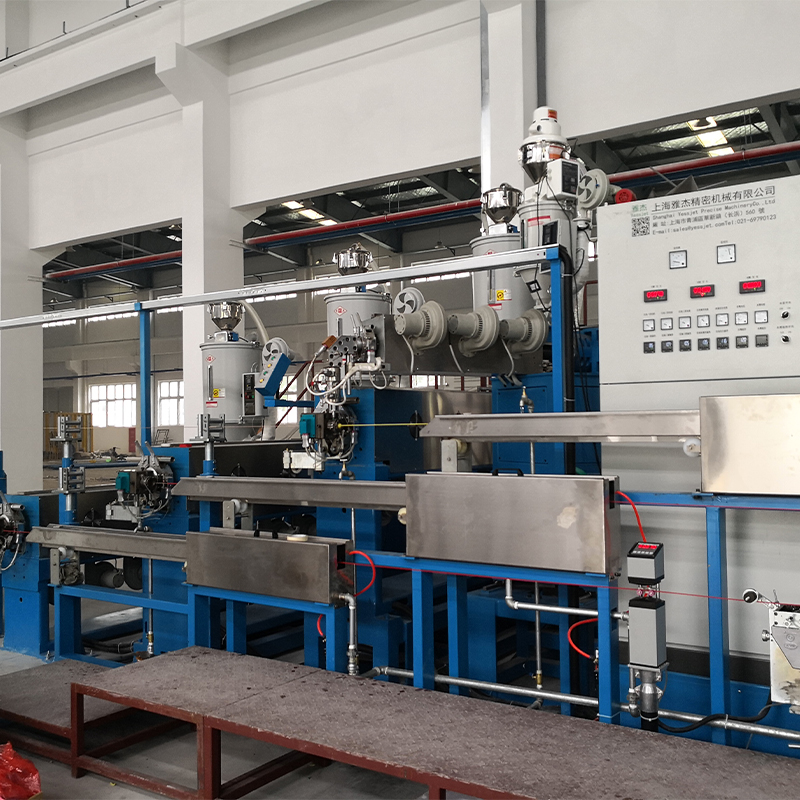 Estrusore per cavi in PP, PVC e PE ad alta efficienza Un nucleo di estrusione multifunzionale per isolamenti e rivestimenti, compatibile con PP, PVC e PE e presentato per la produzione di cavi ad alto rendimento e a risparmio energetico. Visualizza il prodotto →
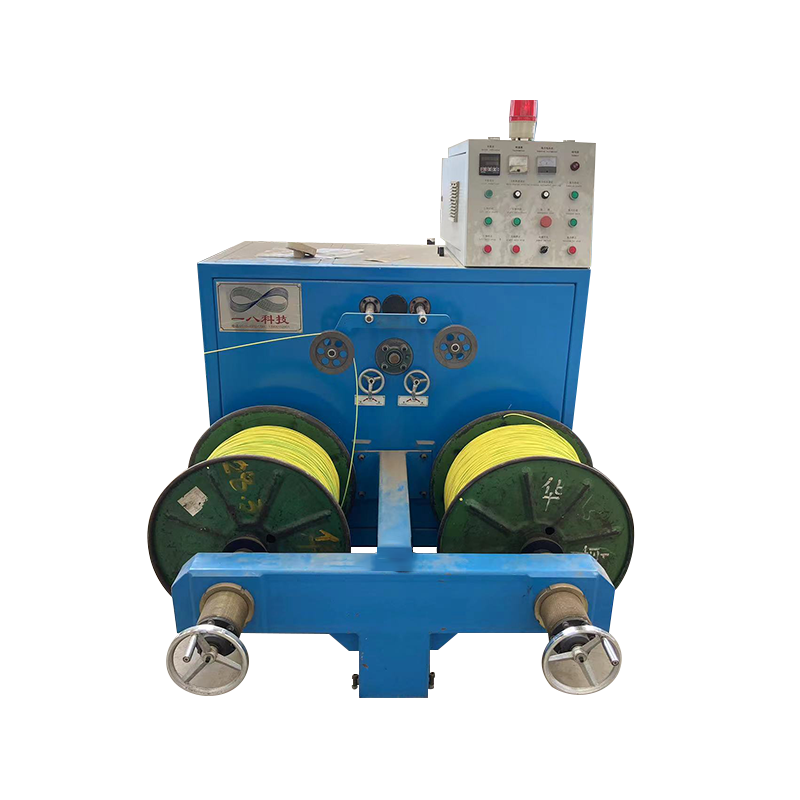
Laddove la produzione deve rimanere costante durante i cambi di bobina, la stabilità della temperatura e la continuità della linea sono lo stesso problema. Il sistemi accumulatori e ballerini per linee di estrusione continue mantenere l'estrusore in funzione a una velocità fissa della vite mentre il lato di avvolgimento cambia le bobine, eliminando così i ripetuti cicli di riscaldamento e raffreddamento che causano variazioni della temperatura di fusione.
La selezione dell'estrusore merita una revisione a parte prima che il profilo della temperatura venga finalizzato. La nostra guida a estrusori per cavi in PP, PVC e PE ad alta efficienza copre la geometria delle viti, l'adattamento dell'output e le differenze pratiche tra le configurazioni a macchina singola e a linea integrata.
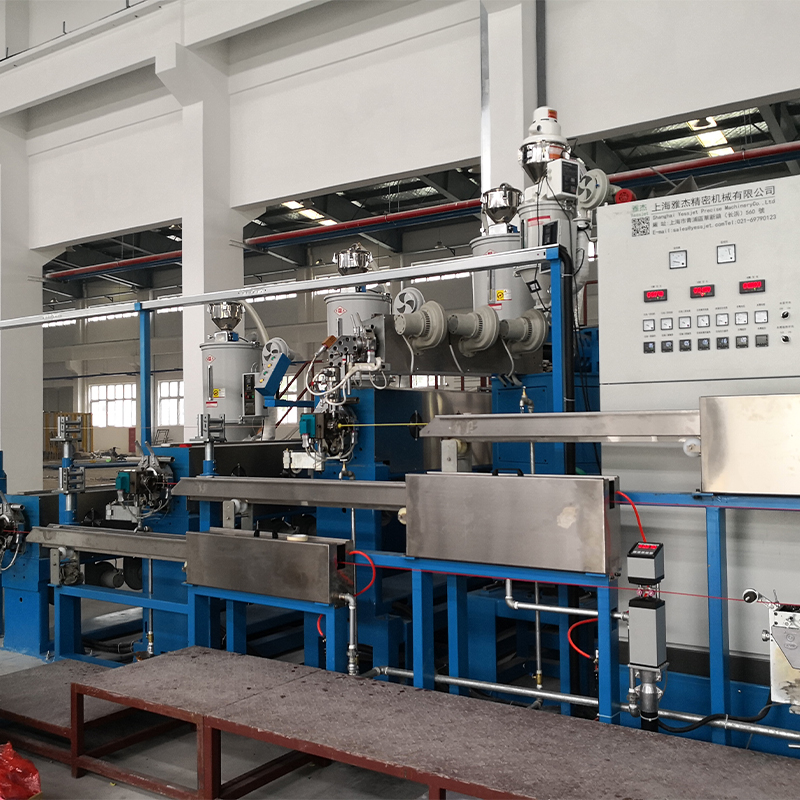
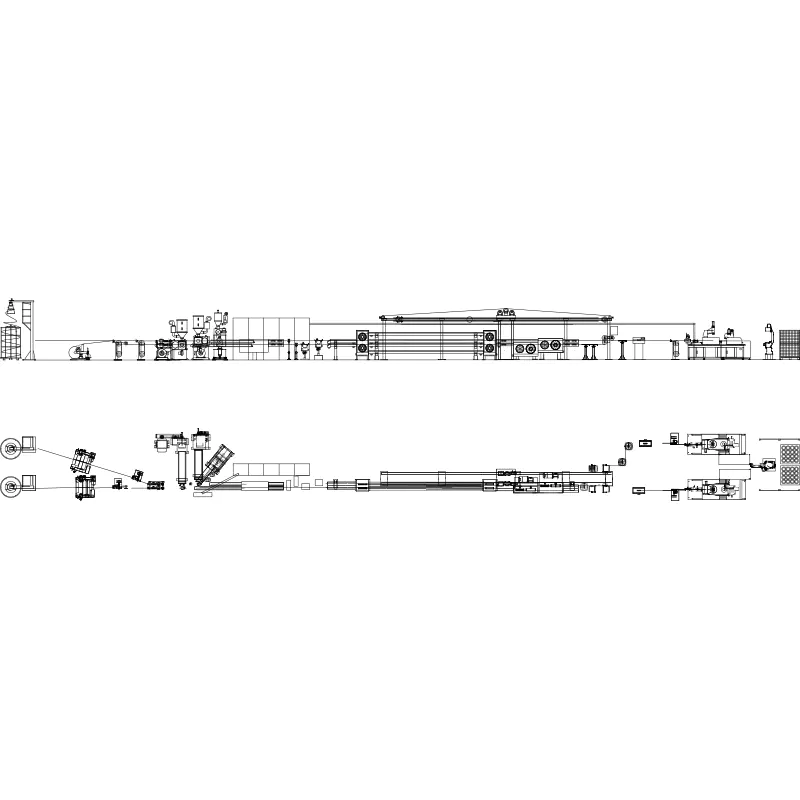 Linea di estrusione di fili e cavi per cavi isolati e inguainati Una linea automatizzata per fili e cavi isolati o rivestiti, che combina l'estrusione specifica del materiale con il controllo PLC e apparecchiature di raffreddamento, stampa e avvolgimento a valle. Visualizza il prodotto →
Sul lato a valle, la temperatura di fusione è solo metà della storia: la vasca di raffreddamento e la tensione di avvolgimento determinano se l'isolamento mantiene le dimensioni dello stampo appena prodotto. Un sistema di controllo della tensione che si mantiene entro pochi newton previene l'ovalizzazione e il restringimento che gli operatori spesso attribuiscono all'estrusore.
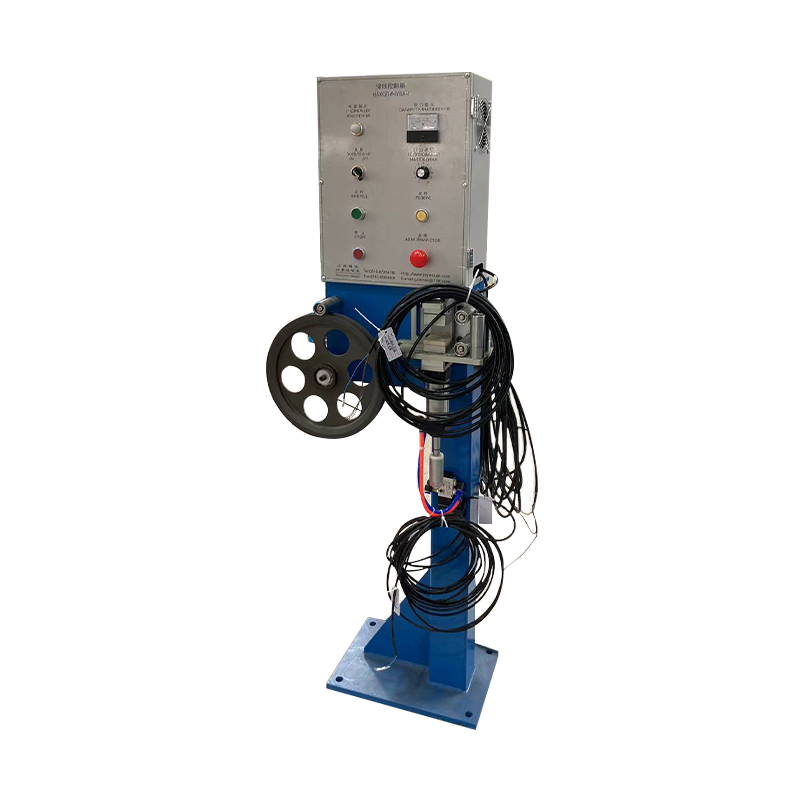
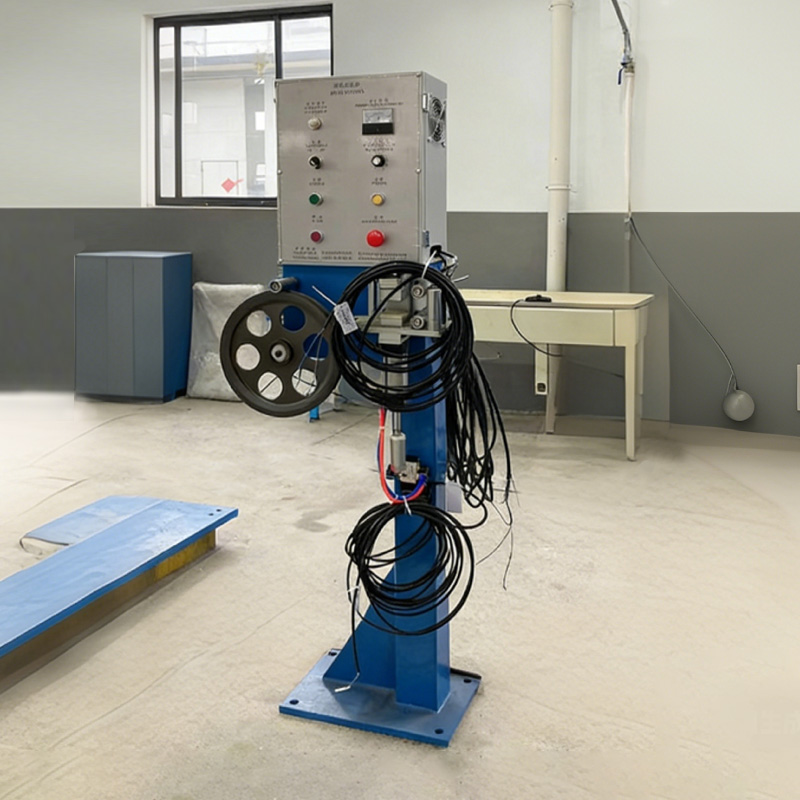 Sistema di controllo della tensione di fili e cavi per l'avvolgimento Un sistema accessorio che regola la tensione del cavo in tempo reale durante l'avvolgimento per aiutare a prevenire allungamenti, danni, avvolgimento allentato e disposizione disordinata. Visualizza il prodotto →
Manutenzione, registrazioni e conformità
Una finestra di temperatura è affidabile tanto quanto l'attrezzatura attorno alla termocoppia. Tre routine di manutenzione mantengono tutto onesto:
- Stringere nuovamente le fasce riscaldanti e controllare il contatto ogni trimestre; una banda allentata crea un punto freddo che legge correttamente al sensore e erroneamente nel fuso.
- Verificare le termocoppie e i controller rispetto a una sonda di riferimento due volte l'anno e sempre dopo la sostituzione di una vite o di un cilindro.
- Monitorare il conteggio dei gel e l'aumento della pressione del pacco schermi per lotto di produzione; una tendenza all'aumento della pressione a temperatura di fusione costante solitamente indica contaminazione o usura della vite, non un errore di temperatura.
In termini di conformità, il record della temperatura di fusione è parte delle prove di processo necessarie per i cavi LV ai sensi della norma IEC 60502-1 e per le dichiarazioni CPR di reazione al fuoco ai sensi della norma EN 50575, dove la formulazione del composto e la sua storia termica alimentano la dichiarazione. Mantenere la temperatura di fusione, il numero di lotto del composto e l'ID della bobina collegati in un unico record; quando un cliente chiede perché un batch si comporta in modo diverso, quel collegamento risponde alla domanda in pochi minuti anziché in giorni. La documentazione RoHS e REACH dovrebbe viaggiare con il lotto composto, non solo con la bobina finita.
L'LLDPE non ti punirà per essere un po' più caldo dell'LDPE: ti punirà per aver eseguito una ricetta copiata. Considerare 120–130 °C come punto di fusione sulla scheda tecnica, 180–230 °C come finestra di lavorazione sul pannello e 205–215 °C come obiettivo pratico per l'isolamento del cavo. Quindi verificalo con una sonda ad ago sulla fustella invece di fidarti del display del controller e annota il numero per ogni bobina. Questa abitudine da sola rimuove la maggior parte dei problemi di superficie, gel e ovalizzazione che vengono attribuiti al composto.