LANGUAGE
Un produttore di cavi nel sud-est asiatico ha recentemente sostituito un composto di polietilene per estrusione con una resina più economica per iniezione, risparmiando circa 0,12 dollari al chilogrammo. La prima ora di corsa sembrava normale. Entro la seconda ora, lo spessore delle pareti era uscito dalla tolleranza, apparivano ondulazioni superficiali e quasi il 12% della produzione di quel turno doveva essere rimossa e rielaborata. La resina non era male; era semplicemente la qualità sbagliata per un estrusore.
Questa esperienza porta alla conclusione su cui è costruito questo articolo: i polimeri per estrusione non sono un’etichetta di marketing. Si tratta di formulazioni polimeriche con peso molecolare più elevato, una distribuzione del peso molecolare volutamente bilanciata e un indice di flusso di fusione inferiore, tutti progettati per mantenere la forma e le dimensioni quando spinti attraverso uno stampo ad alta velocità. Scegliere solo in base al prezzo costa quasi sempre di più in termini di scarti, tempi di inattività e cavi scartati rispetto al piccolo premio che si risparmia.
Conclusione fondamentale
La forza del fuso, la stabilità del flusso e la resistenza termica determinano se un materiale funziona in modo pulito su una linea di estrusione. Le resine per iniezione non hanno la forza di fusione necessaria per mantenere la tolleranza dimensionale in uno stampo, motivo per cui sono specificati i gradi per estrusione per l'isolamento e la guaina dei cavi.
Cosa definisce un polimero di grado di estrusione
Tre proprietà misurabili separano i polimeri per estrusione dalle loro controparti per iniezione. Una volta chiariti questi aspetti, il resto della selezione del materiale diventa più prevedibile.
- Peso molecolare e distribuzione: I gradi per estrusione si collocano nella fascia di peso molecolare più elevato di una famiglia di resine. Catene polimeriche più lunghe conferiscono alla massa fusa la forza necessaria per essere estratta dallo stampo e dimensionata in uno strato isolante o guaina coerente, invece di strapparsi o cedere.
- Indice di fluidità (MFI o MFR): La maggior parte delle resine PE e PP per estrusione rientrano nell'intervallo da 0,3 a 5 g/10 min, mentre le resine per iniezione spesso vanno da 8 a 60 g/10 min. Un MFI inferiore significa che il materiale fuso resiste al cedimento e mantiene la sua sezione trasversale mentre si raffredda.
- Resistenza al rigonfiamento e alla fusione: La forza del fuso è la resistenza allo stiramento, mentre il rigonfiamento dello stampo è la naturale espansione del materiale fuso quando esce dallo stampo. I gradi per estrusione mantengono prevedibile il rigonfiamento della matrice, pertanto è possibile progettare con sicurezza la lunghezza della parte interna della matrice, la distanza di abbassamento e il profilo di raffreddamento.
- Stabilizzazione termica: I composti per estrusione contengono stabilizzanti adatti a tempi di permanenza più lunghi nel cilindro e a un'esposizione a temperature più elevate sullo stampo. Ciò è particolarmente importante per PVC e XLPE, dove il degrado incontrollato crea macchie nere e difetti superficiali.
Famiglie comuni di gradi di estrusione per la produzione di cavi
LDPE/LLDPE
IFM 0,5–2. Flessibile e resistente alle crepe da stress. Utilizzato per isolamenti e rivestimenti leggeri nei cavi delle telecomunicazioni e dell'edilizia.
HDPE
IFM 0,3–1,5. Rigido con elevata resistenza alla trazione. Utilizzato per condotti, condotti e rivestimenti esterni per carichi pesanti.
PVC
Valore K 65–75 per formulazioni flessibili. Intrinsecamente ignifugo e facilmente plastificabile. L'impostazione predefinita per la guaina a bassa e media tensione.
PP
IFM 0,5–3. Bassa densità, buona resistenza chimica. Comune nell'isolamento dei cavi automobilistici e nei nastri di riempimento.
XLPE
Compound PE reticolabile con MFI di circa 1 prima della polimerizzazione. Elevata rigidità dielettrica e classificazione continua a 90°C. Norma per isolamento a media e alta tensione.
Poiché PE e PVC rappresentano la maggior parte del volume di estrusione dei cavi in termini di tonnellaggio, la configurazione dell'estrusore è importante tanto quanto la chimica del composto. Una macchina che gestisce sia PE che PVC senza riattrezzaggio consente all'impianto di ridurre i tempi di cambio ed evitare la contaminazione incrociata dei materiali. Un esempio è l'estrusore per cavi ad alte prestazioni PE/PVC completamente automatico, che combina una vite a doppio scopo, un controllo di precisione della temperatura e funzioni di rilascio rapido del cilindro per la commutazione del composto.
 Estrusore per cavi ad alte prestazioni in PE/PVC completamente automatico con vite a doppio scopo Questo estrusore supporta il passaggio rapido tra PE e PVC senza riattrezzaggio, combinando una vite a doppio scopo e un controllo preciso della temperatura. È adatto agli impianti che mirano a ridurre i tempi di cambio formato e il rischio di contaminazione. Visualizza il prodotto →
Grado di estrusione e grado di iniezione: un confronto diretto
Il confronto seguente mostra le differenze pratiche che interessano una linea di produzione di cavi. I numeri presuppongono una famiglia di resine PE o PP; Il PVC è normalmente valutato in base al valore K anziché all'MFI.
Proprietà
Grado di estrusione
Grado di iniezione
Effetto sulla produzione
IMF (g/10 min)
0,3–5
8–60
Controllo dimensionale dopo la matrice
Forza di fusione
Alto
Da basso a moderato
Previene il cedimento e il collo in dentro
Muore un comportamento eccezionale
Prevedibile
Varia ampiamente
Uniformità dello spessore delle pareti
Distribuzione del peso molecolare
Su misura, spesso bimodale
Più stretto
Equilibrio tra produzione e stabilità
Caricamento dello stabilizzatore termico
Esteso
Standard
Resiste al degrado durante la residenza
Premio di prezzo
Basale dal 5% al 15%
Linea di base
Un tasso di scarto inferiore compensa il premio
I valori sono intervalli di riferimento tipici per i composti di estrusione di cavi. Verificare sempre con la scheda tecnica del fornitore.
In pratica, il premio per un grado di estrusione viene recuperato se viene prodotto anche uno o due per cento in meno di rottami. Un evento di scarto del 12%, come nell’esempio di apertura, costa molto di più di qualsiasi risparmio di materiale.
Metriche nascoste: leggere correttamente l'MFI per l'estrusione dei cavi
Il numero MFI di una scheda tecnica descrive come il polimero scorre in una matrice standard a un carico fisso, non come si comporta nella combinazione vite-matrice. Il grafico seguente mostra i valori MFI tipici del grado di estrusione per i polimeri che dominano l'isolamento e la guaina dei cavi. Il PVC viene omesso perché classificato in base al valore K.
LDPE 0,8
LLDPE 1.0
PEHD 0,5
PP 1.5
XLPE 1.0
Indice tipico di fluidità in g/10 min per polimeri per cavi per estrusione. Il PVC è classificato in base al valore K e non mostrato.
La metrica nascosta dietro MFI è la stabilità della temperatura di fusione. Se l'estrusore non riesce a mantenere la temperatura del materiale fuso presso la filiera entro ±3°C, anche un grado specificato correttamente mostrerà una variazione di diametro. La geometria della vite, il raffreddamento del cilindro e il controllo della tensione a monte contribuiscono tutti a tale stabilità. Per le linee che devono funzionare continuamente durante i cambi bobina, sistemi accumulatori e ballerini per linee di estrusione continue mantenere la tensione e la velocità costanti in modo che l'estrusore veda un carico costante.
Distribuzione di polimeri di grado estrusione in fili e cavi
I produttori di cavi raramente utilizzano tutte le famiglie di polimeri allo stesso modo. La distribuzione seguente riflette il consumo tipico nel settore dei fili e dei cavi.
PVC – 34%
XLPE – 26%
LDPE/LLDPE – 18%
HDPE – 8%
PP – 10%
Altri – 4%
I cavi in PVC sono economici, intrinsecamente ignifughi e facili da lavorare a temperature moderate, il che lo rende dominante nella costruzione di fili e cavi a bassa tensione. XLPE segue per la sua rigidità dielettrica e la sua classificazione termica più elevata, circa 90°C continui nella maggior parte degli standard, che lo rendono il valore predefinito per i cavi elettrici a media e alta tensione. I gradi PE rappresentano il pilastro dell'isolamento dei cavi di comunicazione e il PP è cresciuto nei cablaggi automobilistici a causa della resistenza chimica e della bassa densità.
La lavorazione dell'XLPE richiede un profilo di temperatura controllato e una vasca d'acqua dopo la filiera per abbassare rapidamente la temperatura di fusione. Questo è il motivo per cui le linee XLPE utilizzano normalmente una configurazione di estrusore con serbatoio dell'acqua.
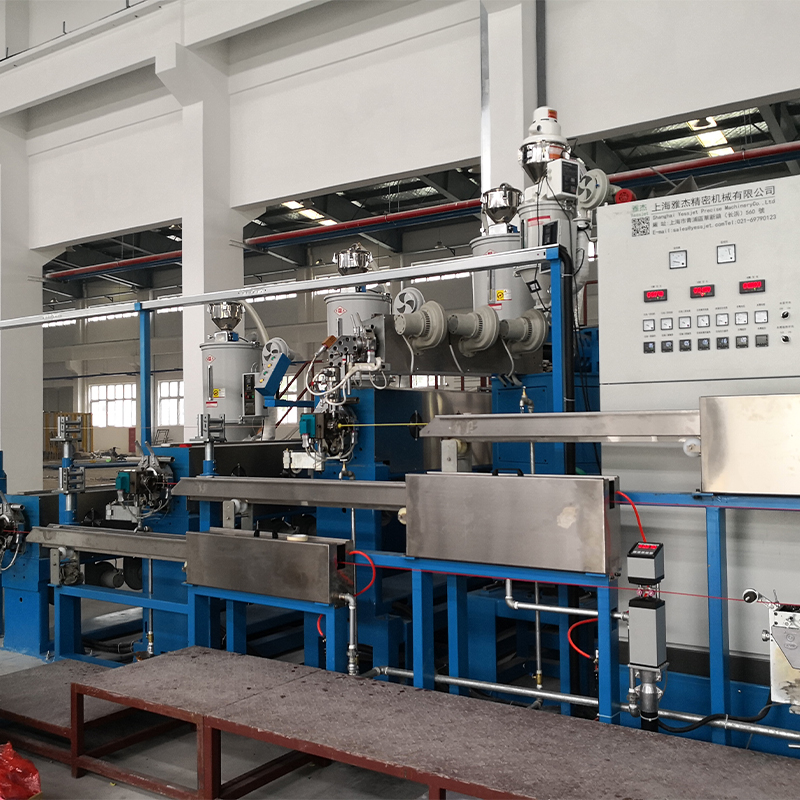
 Estrusore per cavi XLPE/PE con serbatoio dell'acqua di raffreddamento per una lavorazione controllata Progettato per l'isolamento XLPE e PE, questo estrusore include un serbatoio dell'acqua multi-sezione per un raffreddamento rapido e uno spessore uniforme. Risolve l'isolamento irregolare e il raffreddamento lento, supportando prestazioni elettriche stabili nei cavi di alimentazione e comunicazione. Visualizza il prodotto →
Un pratico processo di selezione in cinque fasi
Questo flusso di lavoro porta l'approvvigionamento e l'ingegneria dei processi da una pagina vuota a un livello qualificato senza congetture.
Passaggio 1: definire le specifiche
Registra la classe di tensione, le dimensioni del conduttore, la valutazione termica continua, i requisiti di fiamma e l'obiettivo di flessibilità. Ciò restringe immediatamente il campo dei polimeri.
Passaggio 2: selezionare le famiglie di resine
PVC per guaine generali, XLPE per cavi di alimentazione, PE per isolamento delle comunicazioni e PP dove la resistenza chimica o il peso sono importanti.
Passaggio 3: abbinare l'MFI alla vite e alla matrice
Le qualità a basso MFI richiedono una coppia motore maggiore e una vite progettata per un taglio più elevato; Le qualità ad alto MFI necessitano di un controllo più rigoroso della temperatura dello stampo. Controllare il rapporto L/D e il rapporto di compressione.
Passaggio 4: eseguire una prova controllata
Operare alla velocità di produzione e registrare la temperatura di fusione, la pressione della testa e la variazione del diametro per almeno un'ora. Una banda coerente con diametro pari a ±1% è un obiettivo pratico.
Passaggio 5: bloccare la finestra e verificare la fornitura
Correggi la temperatura del cilindro, la velocità della vite e il rapporto di prelievo in una procedura documentata. Convalida rispetto a IEC 60502, UL 1581 o allo standard relativo ai cavi.
L'attrezzatura è l'altra metà dell'equazione. Se stai progettando un nuovo impianto o una ristrutturazione importante, una linea completa di estrusione di fili e cavi con vite, testa, vasca di raffreddamento e avvolgimento abbinati evita i problemi di compatibilità che si verificano quando macchine di fornitori diversi vengono assemblate in loco. La linea di estrusione integra queste fasi come un unico sistema.
 Linea integrata di estrusione di fili e cavi con componenti abbinati Questa linea completa integra svolgimento, raddrizzatura, estrusione, raffreddamento, stampa e riavvolgimento in un unico sistema. Scegliendolo si evitano problemi di compatibilità derivanti dalla combinazione di fornitori, garantendo un funzionamento affidabile per nuovi impianti o importanti ricostruzioni. Visualizza il prodotto →
Pratiche di manutenzione e conformità che proteggono il grado
Una volta qualificato un grado, i rischi maggiori si spostano dalla selezione alla gestione e alla disciplina del processo.
Movimentazione e stoccaggio dei materiali
- Controllo dell'umidità: Anche i polimeri con basso assorbimento di umidità sviluppano dilatazioni superficiali se conservati in condizioni umide. Conservare i composti nella confezione originale sigillata e utilizzare un essiccatore a tramoggia per masterbatch igroscopici e composti speciali.
- Eliminazione tra i gradi: Il passaggio dal PVC al PE o all'XLPE può lasciare residui carbonizzati che si presentano come granelli neri ore dopo. Utilizzare una sequenza di spurgo documentata con un composto di spurgo compatibile.
- Limiti di archiviazione: Impila i sacchi dal pavimento, mantieni la temperatura del magazzino al di sotto dei 30°C e utilizza la rotazione dell'inventario first-in, first-out per evitare multe e agglomerazioni.
Conformità e tracciabilità
- Sostanze soggette a restrizioni: RoHS e REACH richiedono dichiarazioni documentate sulle sostanze da parte del fornitore del composto, con test periodici quando le formulazioni cambiano.
- Norme di fiamma e sicurezza: UL 1581, IEC 60332 e IEC 60754 definiscono i requisiti relativi alla propagazione della fiamma e al contenuto di alogeni che il grado di estrusione scelto deve soddisfare per i cavi edili e industriali.
- Tracciabilità dei lotti: Registra i numeri di lotto dei polimeri, i lotti dei masterbatch e i parametri di estrusione per ogni ciclo di produzione in modo che un problema di qualità possa essere ricondotto al materiale, alla macchina e all'operatore.
Il materiale per estrusione può ancora essere rovinato dopo lo stampo a causa di una cattiva manipolazione. Una tensione di avvolgimento incoerente graffia la superficie e una pallettizzazione approssimativa può schiacciare o deformare una bobina finita. Sistemi di pallettizzazione robotizzati per la movimentazione di bobine di cavo ridurre tale rischio automatizzando il sollevamento e l'impilamento con movimenti controllati e ripetibili. Abbinare il polimero giusto a una gestione disciplinata è ciò che trasforma una decisione relativa al materiale in un risultato produttivo affidabile.