LANGUAGE
Una linea isolante in PVC da 70 mm che funziona a 300 m/min produce circa 36 km di nucleo isolante in una finestra di due ore. Se il diametro finito si sposta di 0,05 mm al di fuori della tolleranza del cliente per dieci minuti di quella finestra, diversi chilometri di anima diventano scarti, la bobina di avvolgimento deve essere rilavorata e la deviazione viene solitamente riscontrata durante l'ispezione in arrivo dal cliente piuttosto che sul proprio pavimento.
Il controllo del processo di estrusione è l’insieme di circuiti di feedback che impediscono questo risultato. Tiene la temperatura di fusione, la pressione di fusione, la velocità della vite, la velocità della linea, il diametro e la tensione all'interno di finestre definite, minuto dopo minuto, e registra cosa si è mosso quando qualcosa va storto.
La risposta breve: stabilizzare prima la fusione, poi la dimensione, quindi la tensione. La stabilità della temperatura e della pressione decide se lo spessore della parete regge; il feedback sul diametro e sulla capacità decide se la tolleranza è valida; la tensione e l'accumulo decidono se la linea sopravvive al cambio senza fermarsi. Sintonizzarli in quest'ordine, perché ogni loop disturba quello a valle di esso.
Una linea che registra la pressione di fusione, il diametro a caldo, lo spessore delle pareti e la tensione di avvolgimento a intervalli di un secondo mostrerà solitamente dove si trovano le perdite entro una settimana di funzionamento, molto prima che sia giustificato qualsiasi aggiornamento dell'hardware.
Cinque cicli di controllo che decidono se il muro regge
Il controllo del processo su una linea di estrusione non è un controller. Sono cinque i circuiti che interagiscono e l'interazione è ciò che rende difficile il lavoro.
Profilo termico
Da cinque a sette zone del barile mantenute entro 3 gradi C, zona della morte entro 2 gradi C.
Pressione di fusione
Trasduttore davanti al gruppo schermi, stabilità entro l'1% del setpoint.
Velocità della vite e della linea
Giri/min vite mappati in base alla velocità della linea, con abbassamento da 1,4 a 1,6 per l'isolamento in PVC.
Feedback dimensionale
Misuratore laser da 6 a 8 m dallo stampo, misuratore di capacità per spessore ed eccentricità della parete.
Tensione e accumulo
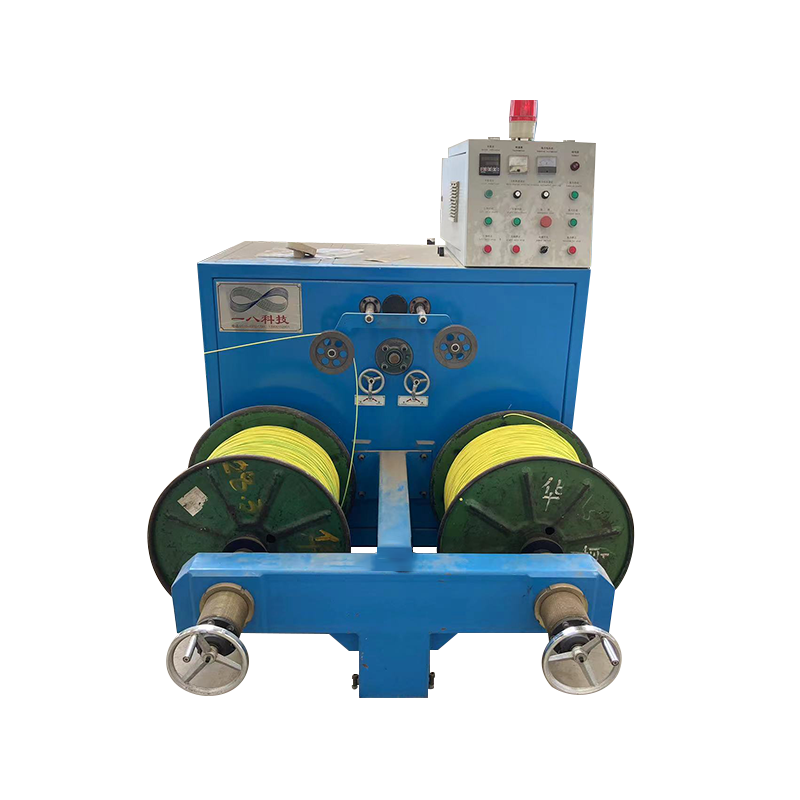
Posizione del ballerino, tensione di ripresa in newton e da 30 a 90 secondi di lunghezza memorizzata.
La temperatura di fusione è il ciclo più lento e quello impostato più spesso al tatto. Su una tipica linea di isolamento, una deriva di 5 gradi C nella zona di misurazione cambia la viscosità abbastanza da spostare il diametro finito da 0,02 mm a 0,04 mm a velocità costante della vite. Le termocoppie dovrebbero essere controllate rispetto a un riferimento ogni trimestre, perché un sensore che legge un valore basso di 4 gradi C viene solitamente compensato da un operatore che aumenta il setpoint e non lo riporta mai indietro.
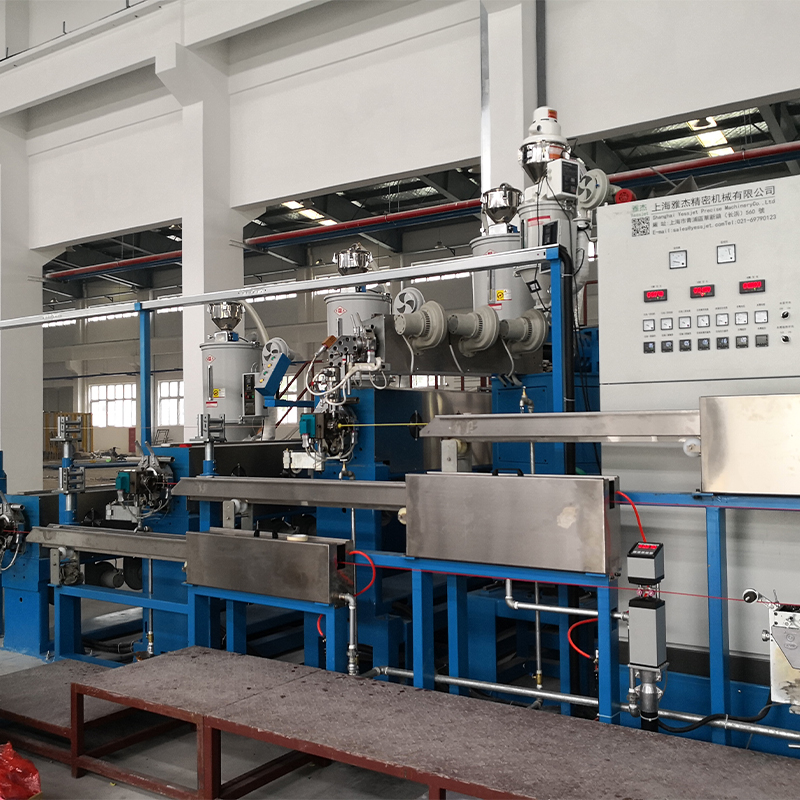
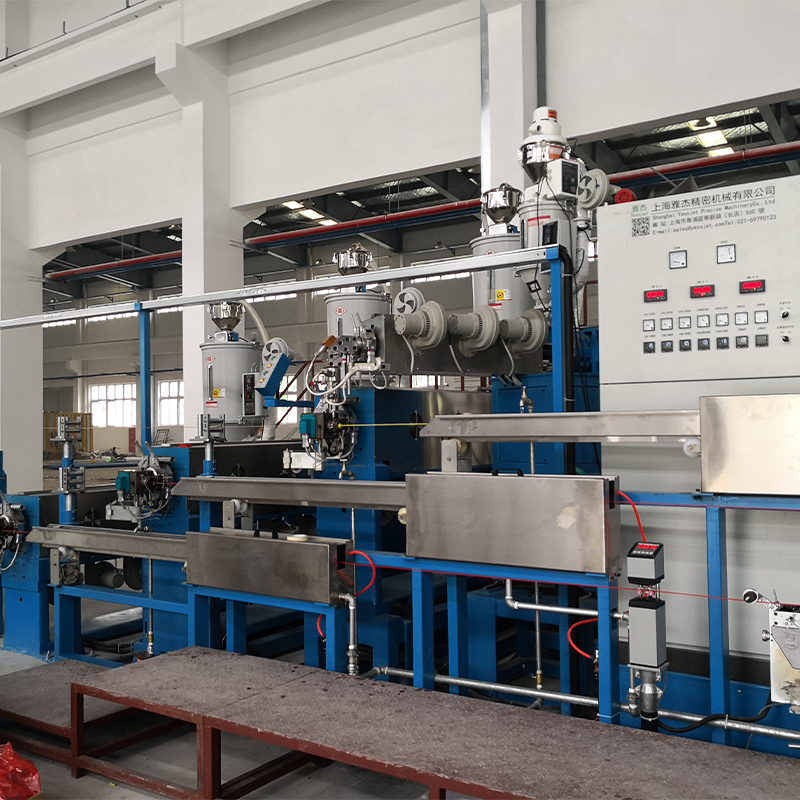
 Estrusore per cavi ad alte prestazioni in PVC PE completamente automatico L'estrusore per cavi ad alte prestazioni Full Auto PE PVC è un sistema di produzione integrato progettato per supportare i produttori di cavi in una produzione efficiente e di alta precisione. Spe... Visualizza il prodotto →
La geometria della vite imposta la quantità di lavoro che deve svolgere il circuito di temperatura. Un rapporto di compressione adattato alla mescola produce un profilo di pressione piatto; una mancata corrispondenza si manifesta con un aumento della pressione della testa che nessuna regolazione PID potrà rimuovere. Lo stato del pacco vaglio rientra nel piano di controllo per lo stesso motivo: un pacco parzialmente bloccato aumenta la pressione della testa e modifica la potenza dal 2 al 5%. In questo articolo viene trattata la relazione tra design della vite, rendimento e stabilità del controllo guida dell'estrusore ad alta efficienza .
Diametro e spessore della parete sono i punti in cui il controllo diventa visibile al cliente. Un misuratore laser montato a 6-8 m dallo stampo legge il diametro caldo, che è dall'8 al 12% più grande del diametro freddo su una linea di isolamento in PE, quindi il controller deve lavorare verso bersagli freddi mentre il misuratore vede caldo. La tensione chiude la catena: la tensione di avvolgimento mantenuta entro una piccola percentuale mantiene il nucleo rotondo e impedisce agli strati superiori di mordere l'isolamento della bobina.
Manualee, PLC di base e controllo ad anello chiuso a confronto
Nella stessa officina compaiono tre architetture di controllo e la differenza si nota nei numeri piuttosto che nelle brochure.
Approccio di controllo
Cosa è regolamentato
Deviazione del diametro
Scarto di avvio per modifica
Tempo di cambio
Manual
Velocità della vite e presa impostate dall'occhio e dal suono
/- 0,08 mm
120-200 mt
da 25 a 40 minuti
PLC di base, anello aperto
Setpoint mantenuti, solo allarmi, nessun feedback sul prodotto
/- 0,04 mm
da 60 a 100 mt
da 15 a 25 minuti
Anello chiuso con feedback del manometro e della tensione
Diametro, spessore della parete, pressione di fusione e tensione regolati in continuo
/- 0,015 mm
da 20 a 40 m
da 8 a 12 minuti
Tabella: fasce prestazionali indicative per una linea di isolamento in PVC da 70 mm; i dati effettivi dipendono dal composto, dal design della vite e dalla configurazione della presa.
La quarta colonna è quella che paga. Tagliando gli scarti iniziali da 150 m a 30 m per cambio, su una linea che cambia prodotto otto volte a settimana, si risparmiano circa 960 m di nucleo finito settimanalmente prima che venga conteggiato qualsiasi miglioramento nella resa a regime.
Metriche nascoste: dove si trovano effettivamente le perdite
I grafici dei diametri spesso appaiono eccellenti molto prima che una linea sia effettivamente sotto controllo. La registrazione di un insieme più ampio di variabili in una singola analisi di 24 ore solitamente ridistribuisce il quadro delle perdite.
Deriva del diametro
34%
34%
Picchi di tensione
26%
26%
Temperatura di fusione
18%
18%
Usura delle viti
12%
12%
Umidità
10%
10%
Ogni causa ha una soluzione diversa e solo la prima può essere risolta acquistando un misuratore migliore.
- Picchi di tensione al cambio formato: il ballerino raggiunge il limite della corsa e l'accumulatore si svuota prima che la giunzione sia terminata. La memorizzazione di una velocità di linea compresa tra 30 e 90 secondi è una decisione di progettazione, non un guadagno del controller.
- Oscillazione della temperatura di fusione: solitamente una ventola di raffreddamento esegue un ciclo troppo intenso o una fascia del riscaldatore con uno scarso contatto, visibile come un'oscillazione da 30 a 60 secondi della pressione della testa.
- Usura della vite e del cilindro: un aumento del gioco di 0,1 mm nella sezione di dosaggio può ridurre la produzione dal 3 al 6% e spingere gli operatori ad aumentare la velocità della vite, con conseguente aumento della temperatura di fusione.
- Umidità del materiale: poche centinaia di ppm di umidità nel composto di PVC creano vuoti che un misuratore di diametro legge tranquillamente come un buon prodotto.
La tensione è l'anello che più spesso viene lasciato aperto sulle linee che altrimenti eseguono controlli moderni, ed è il primo posto in cui guardare quando i rottami salgono senza alcun allarme di diametro.
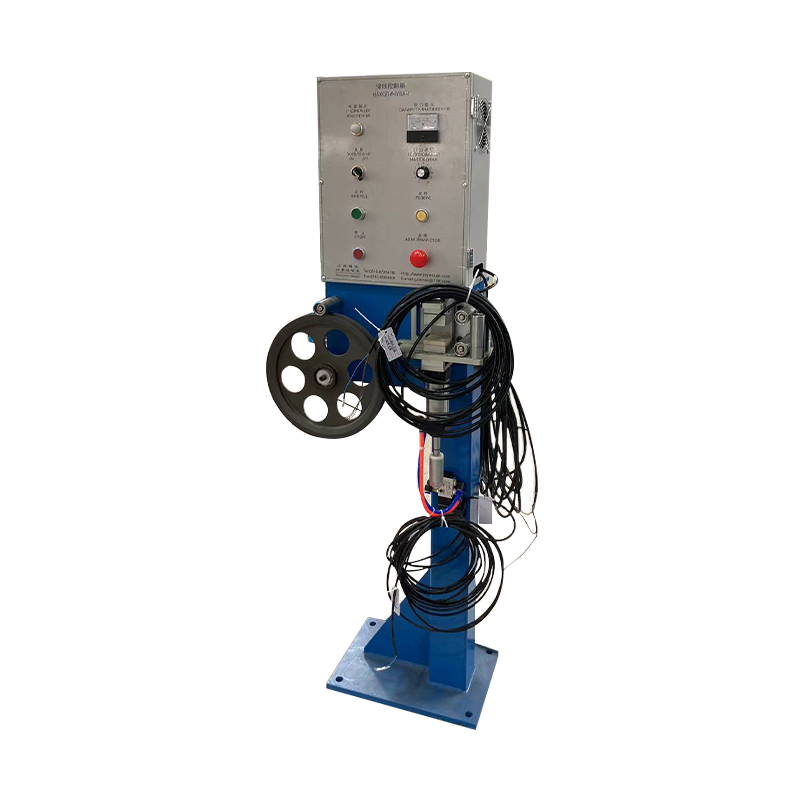
 Sistemi di controllo della tensione dei cavi metallici Progettati per una regolazione precisa della tensione dei cavi, i sistemi di controllo della tensione dei cavi metallici sono apparecchiature essenziali per i processi di avvolgimento dei cavi. La sua funzione principale risiede nel re... Visualizza il prodotto →
Dove lo sforzo di controllo ripagherà di più, in base al tipo di cavo
I rendimenti degli investimenti di controllo differiscono notevolmente in base alla famiglia di prodotti, poiché il costo del materiale, la tolleranza e la velocità della linea differiscono.
Cavo di alimentazione, XLPE MV e BT - 38%
LAN e comunicazione dati - 26%
Filo da costruzione, PVC e UPVC - 16%
Cavi automobilistici ed elettronici - 12%
Specialità e altro - 8%
Il cavo di alimentazione XLPE domina il rendimento perché le tolleranze delle pareti sono strette, il composto è costoso e un chilometro di scarto costa molte volte quanto costa un chilometro di scarto di filo da costruzione in PVC. Il cavo LAN viene al secondo posto perché i limiti di capacità ed eccentricità non possono essere soddisfatti solo con l'abilità dell'operatore; un massimale di eccentricità del 5% necessita di misurazioni e correzioni continue. Il filo da costruzione è più tollerante in termini di eccentricità, ma funziona a una velocità compresa tra 600 e 1200 m/min, dove la regolazione della velocità e la tensione di avvolgimento determinano se la bobina è vendibile. Il controllo delle ricompense dei cavi automobilistici ed elettronici avviene principalmente attraverso la ripetibilità su molte tirature brevi.
Sequenza di messa in servizio: sei passaggi che bloccano le impostazioni
Una linea nuova o ricostruita raggiunge il controllo stabile più velocemente quando viene seguita la sequenza seguente, invece di accordare tutto in una volta.
Passaggio 1: riferimento prima di modificare qualsiasi cosa
Registra la pressione di fusione, il diametro a caldo e a freddo, lo spessore delle pareti e la tensione di avvolgimento a intervalli di un secondo per un turno completo. Questo record è l'unica prova affidabile che un cambiamento successivo ha aiutato.
Passaggio 2: montare i sensori per il processo, non per l'armadio
Posizionare il misuratore laser a una distanza compresa tra 6 e 8 m dallo stampo in modo che la fusione si sia stabilizzata, mantenere il trasduttore di pressione davanti al pacco schermi e montare la cella di carico dove l'attrito del nastro non può influenzarla.
Passaggio 3: sintonizza i loop in ordine
Prima la temperatura, poi la pressione di fusione, poi la dimensione, poi la tensione. Accordare la tensione prima che la temperatura sia stabile sposta semplicemente l'oscillazione attorno alla linea.
Passaggio 4: crea una tabella dei rapporti di velocità
Registra il numero di giri della vite rispetto alla velocità della linea per ogni dimensione e composto. Gli operatori che partono da un rapporto noto raggiungono il prodotto vendibile in un terzo del tempo.
Passaggio 5: scrivere la routine di cambio
Riempire l'accumulatore, parcheggiare il ballerino a metà corsa, giuntare, quindi rilasciare gradualmente la riserva. La routine è ciò che fa girare l'estrusore mentre il riavvolgimento cambia.
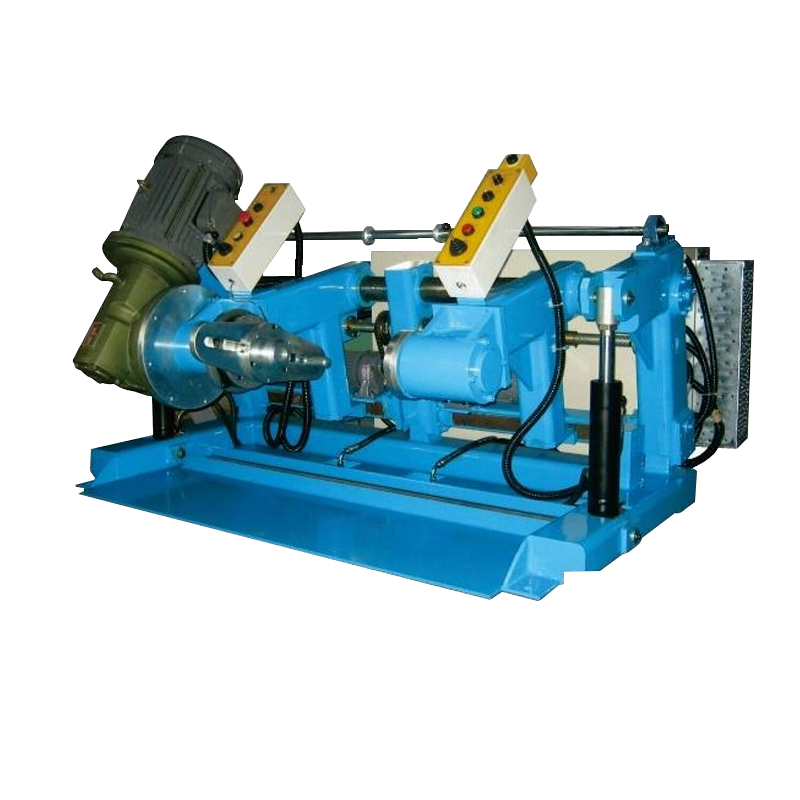
 Ballerino accumulatore (rack per riporre i cavi) L'Accumulator Dancer (rack di stoccaggio cavi) è un dispositivo professionale di gestione dei cavi progettato per ottimizzare i flussi di lavoro di elaborazione dei cavi. Disponibile in verticale e orizzontale... Visualizza il prodotto →
Passaggio 6: consegna con limiti per iscritto
I limiti di controllo, le soglie di allarme e l'azione richiesta da ciascun allarme dovrebbero essere su un foglio in linea, non in un file di messa in servizio.
Manutenzione, calibrazione e conformità
La qualità del controllo decade silenziosamente. Un piano di calibrazione e ispezione mantiene affidabili i cicli tra le revisioni.
- Verifica trimestrale delle termocoppie rispetto ad un riferimento, con una tolleranza di 5 gradi C.
- Azzeramento mensile del trasduttore di pressione di fusione e ricalibrazione ogni 12 mesi.
- Controllo del misuratore di diametro laser rispetto a un master tracciabile ogni 6 mesi.
- Calibrazione annuale della posizione del ballerino e delle celle di carico di tensione.
- Misurazione del gioco della vite e del cilindro ogni 4.000-6.000 ore di funzionamento.
- Conservazione dei record dei parametri di controllo per lotto di produzione, come richiesto dai requisiti del cliente e degli standard.
La conformità è in gran parte un esercizio di documentazione una volta che l'hardware è corretto. Gli standard sui cavi come IEC 60227, IEC 60502, UL 44, UL 83 e GB/T 5023 definiscono le dimensioni che devono essere soddisfatte; il sistema di controllo del processo produce l'evidenza che essi sono stati rispettati su ogni metro. Conservare i registri del diametro e dello spessore delle pareti per lotto trasforma un controllo in un recupero di file invece che in un nuovo test.
La sicurezza appartiene allo stesso piano. La protezione dell'attrezzatura di raccolta rotante, gli arresti di emergenza interbloccati e l'accesso controllato alla testa della filiera durante lo spurgo non sono extra opzionali su una linea che funziona incustodita durante la notte. Dovrebbero inoltre essere impostati limiti di allarme in modo che gli operatori reagiscano prima che compaiano gli scarti, non dopo che la bobina è esaurita.
Il controllo del processo di estrusione viene valutato meglio alla fine della linea. Un estrusore che consegna un'anima variabile all'avvolgitore ha semplicemente spostato il problema a valle, dove diventa un guasto di tensione, una bobina ovale o un pallet scartato. Ecco perché la misurazione deve seguire il prodotto: diametro e spessore della parete sulla filiera, tensione e lunghezza sull'avvolgitore e identità della bobina nel punto in cui sistemi robotizzati di palettizzazione per la movimentazione di bobine di cavo prendere il sopravvento.
Jiangsu Yessjet Precise Machinery costruisce apparecchiature di estrusione, avvolgimento, imballaggio e pallettizzazione come un'unica linea collegata, il che è importante in questo contesto. Gli anelli che mantengono il diametro sullo stampo e gli anelli che mantengono la tensione sull'avvolgitore devono essere progettati pensando l'uno all'altro e un produttore che fornisce entrambe le estremità di quella catena può metterli insieme invece di incolpare l'uno per l'altro.