LANGUAGE
Un impianto di cavi che sostituiva la vite su una linea di isolamento in PVC rigido una volta ordinò un rapporto di compressione 4,0, in base alla logica, apparentemente ragionevole, secondo cui una maggiore compressione significa una migliore fusione. Nel giro di tre turni l'estrusore aumentava, la temperatura di fusione era aumentata di circa 18 °C e i granelli bruciati raggiungevano la filiera. Niente era rotto. La vite stava comprimendo un composto che aveva già raggiunto la densità di fusione nella zona di alimentazione e il lavoro extra veniva prodotto sotto forma di calore.
Risposta breve: il rapporto di compressione (CR) è il volume della prima rampa di alimentazione diviso per il volume dell'ultima rampa di dosaggio, che su una vite a passo costante è quasi uguale alla profondità del canale di alimentazione divisa per la profondità del canale di dosaggio. Le viti per uso generale hanno un valore compreso tra 2.0 e 4.0. Il PVC rigido normalmente si trova a 2,0-2,5, il PVC plastificato e l'HDPE a 2,5-3,5, il PP a 3,0-3,5 e i composti privi di alogeni fortemente caricati sono solitamente meglio serviti da una sezione di miscelazione che da un numero più alto.
Le sezioni seguenti mostrano come viene costruito quel numero, cosa controlla silenziosamente su una linea via cavo e come specificarlo senza ordinare una seconda vite.
Cosa misura effettivamente il rapporto di compressione
Una vite a tutto volo funziona in tre zone. La zona di alimentazione mantiene un canale profondo e costante in modo che i pellet sfusi possano cadere ed essere convogliati in avanti. La zona di compressione, o transizione, si assottiglia in quel canale e comprime il letto solido mentre si scioglie. La zona di dosaggio ritorna a una profondità bassa e costante in modo che la massa fusa raggiunga lo stampo a una pressione stabile e a una velocità prevedibile.
Il rapporto di compressione confronta il primo e l'ultimo di questi volumi. Poiché il passo e la larghezza dell'elica rimangono costanti su una vite a elica completa standard, il rapporto di volume collassa in un rapporto di profondità: CR = H1 / H2, dove H1 è la profondità del canale di alimentazione e H2 la profondità del canale di dosaggio.
Il lavoro fisico dietro il numero è la densità. I pellet di composto per cavi hanno una densità apparente compresa tra circa 0,5 e 0,7 g/cm3, mentre lo stesso polimero fuso si trova tra 0,9 e 1,3 g/cm3. Il materiale stesso necessita quindi solo di una riduzione di volume compresa tra 1,6 e 2,2 per diventare una massa fusa priva di vuoti. La compressione al di sopra di tale valore compensa le perdite di flusso sugli atterraggi del volo, la pressione richiesta dallo stampo e la variazione da lotto a lotto nel comportamento dell'alimentazione.
Dove un numero di targa può trarre in inganno
Un rapporto di profondità è valido solo per passo costante e larghezza di volo costante. Una volta modificata l'intonazione o aggiunto un volo a barriera o un mixer in stile Maddock, il rapporto reale deve provenire dai volumi effettivi dei canali. Sulle viti a passo variabile, un rapporto di profondità rapido può sovrastimare il CR effettivo del 10-15%, il che è sufficiente per spingere una vite in PVC fuori dalla sua finestra di sicurezza. Gli estrusori per cavi sono quindi specificati per composto anziché per dimensione del cilindro e il disegno della vite dovrebbe indicare quale metodo di calcolo è stato utilizzato.
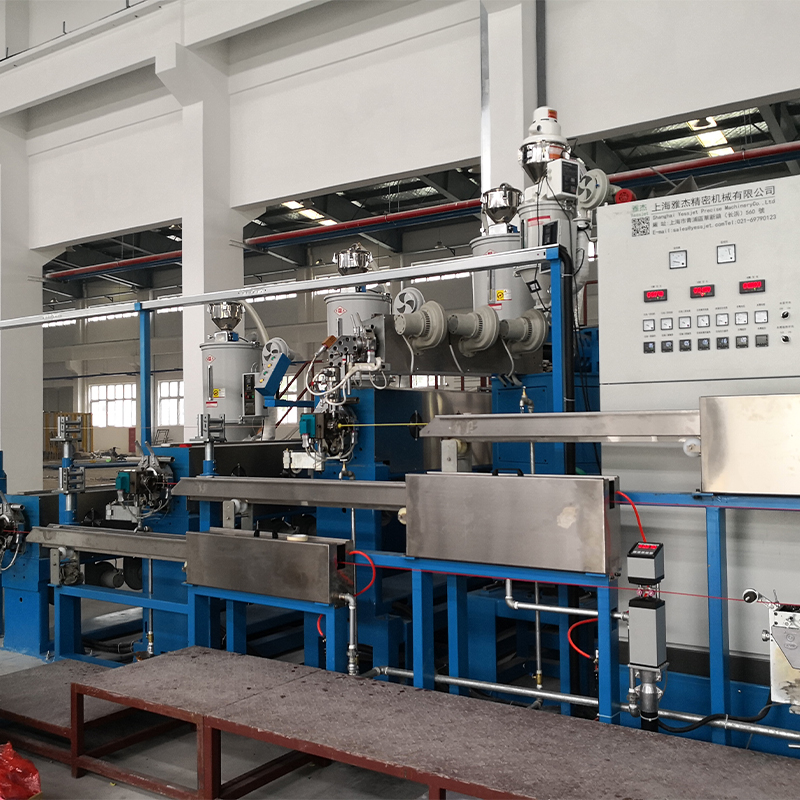
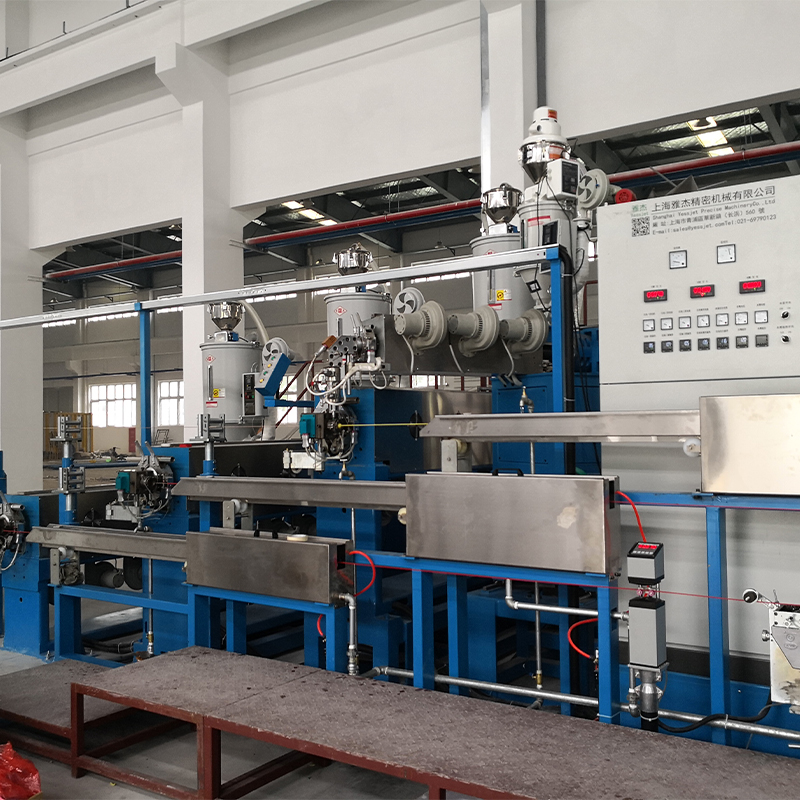 Estrusore per cavi PP PVC PE ad alta efficienza In quanto dispositivo principale multifunzionale per la produzione di cavi, l'estrusore per cavi PE PVC PP ad alta efficienza è progettato per l'estrusione ad alto rendimento e a risparmio energetico di strati isolanti... Visualizza il prodotto →
Corrispondenza del rapporto con il composto che esegui
I composti dei cavi non sono intercambiabili e il rapporto di compressione è il punto in cui tale differenza diventa meccanica. Tre variabili guidano la scelta: quanto diminuisce la densità apparente quando il materiale si scioglie, quanto calore di taglio tollera il polimero e quanto è abrasiva la formulazione.
PVC rigido e plastificato
Il PVC non plastificato è il materiale più sensibile al taglio su una linea di cavi e normalmente funziona a 2,0-2,5 con una transizione lunga e delicata. Un rapporto più elevato crea punti caldi locali che rilasciano acido cloridrico e lasciano segni di bruciatura all’interno di una sottile parete isolante. Il PVC flessibile tollera 2,5-3,0, anche se i volatili del plastificante rendono la zona di alimentazione degna di essere osservata.
PE, HDPE e PP
Le poliolefine hanno una viscosità di fusione più elevata e un comportamento di fusione più pulito, quindi accettano 2,8-3,5 senza lamentarsi. Le viti della guaina in HDPE spesso abbinano questo rapporto a una sezione di alimentazione profonda e un L/D da 25:1 a 30:1 in modo che il filo possa funzionare intensamente mentre la fusione rimane omogenea.
XLPE e compound reticolabili
L'XLPE polimerizzato al perossido è un caso speciale. L'agente reticolante è sensibile al tempo di permanenza e alla temperatura, quindi la vite deve aumentare la pressione senza scaricare il calore di taglio nella massa fusa. Un rapporto vicino a 2,3-3,0, una transizione graduale e uno stretto controllo della temperatura contano più del risultato grezzo. I composti già vicini alla soglia di pre-polimerizzazione mostrano gel e grumi anziché una fusione netta.
Composto caricati, ritardanti di fiamma e senza alogeni
Un elevato carico di riempitivo aumenta la densità apparente, riduce la variazione di volume che la vite deve creare e allo stesso tempo usura i facchini. Un rapporto 2,5-3,5 combinato con una sezione di miscelazione barriera o dispersiva batte semplicemente spingendo il numero più in alto.
L'accoppiamento vite-e-barile tra queste famiglie segue uno schema abbastanza prevedibile; questo guida all'estrusione ad alta efficienza di PP, PVC e PE copre le combinazioni in modo più dettagliato.
Confronto tra le configurazioni tipiche delle viti per estrusione di cavi
Il confronto seguente riassume i prodotti con cui i costruttori di estrusori per cavi Windows lavorano più spesso. Trattate le cifre come punti di partenza per un preventivo piuttosto che come costanti universali, perché i fornitori di composti rivedono le formulazioni e la densità apparente si muove con loro.
Finestre tipiche del rapporto di compressione per composti di cavi comuni; confermare la geometria finale rispetto alla scheda tecnica del composto corrente prima di ordinare.
Cosa non mostra il numero di targa
Due viti con lo stesso rapporto indicato non possono comportarsi in modo diverso, perché la linea risponde all'energia e alla pressione piuttosto che alla sola geometria. Quando CR è troppo basso, il letto solido raggiunge la zona di dosaggio solo parzialmente fuso e l'uscita oscilla quando i frammenti non fusi passano attraverso la trafila. Quando è troppo alto, la stessa instabilità ritorna dalla direzione opposta rispetto alla temperatura di fusione e all'aumento della coppia.
Lo spessore della parete isolante è l'indicatore più rapido di entrambi i problemi. La tabella seguente riflette una vite con guaina in PE da 65 mm che corre su una gamma di rapporti di compressione; i valori mostrano la forma dell'effetto piuttosto che una specifica per una linea particolare.
4,2%
CR2.0
2,6%
GS 2.5
1,2%
CR3.0
2,1%
GS 3.5
4,8%
CR4.0
Tre parametri si trovano dietro quella curva. La stabilità della pressione di fusione viene prima di tutto: una fluttuazione di oltre l'1% circa sulla filiera si manifesta come dispersione dello spessore della parete. L’energia specifica viene al secondo posto: la compressione che svolge un utile lavoro di fusione mantiene stabili i kilowattora per chilogrammo, mentre la compressione che genera solo taglio fa aumentare la cifra. L'usura della vite è al terzo posto, perché un'aletta di dosaggio usurata aumenta silenziosamente il rapporto effettivo nell'arco di un anno di produzione.
Dove il rapporto di compressione ha il peso maggiore
Ogni vite di estrusione ha un rapporto di compressione, ma il numero domina le decisioni relative alle specifiche in alcuni segmenti di cavi molto più che in altri.
- 36% Isolamento e guaina in PVC
- 24% Guaina in PE e senza alogeni
- 22% Isolamento del cavo di alimentazione XLPE
- 18% Cavo LAN e dati
Il modello segue la sensibilità composta piuttosto che il volume del cavo. Il PVC occupa la quota maggiore perché la sua finestra di lavorazione è ristretta e un rapporto errato si manifesta immediatamente come scolorimento o difetti superficiali. Segue la guaina in PE e priva di alogeni, guidata dall'abrasione e dalla dispersione piuttosto che dalla sensibilità al calore. Le viti del cavo di alimentazione XLPE sono specificate in modo conservativo perché la chimica della reticolazione stabilisce il limite. I cavi LAN e dati, con pareti sottili e obiettivi di capacità ristretti, dipendono soprattutto dalla stabilità della pressione.
Per i lavori su guaine XLPE e PE, una vite specificata insieme al suo sistema di raffreddamento è solitamente il punto di partenza più sicuro.
 Estrusore per cavi XLPE PE con serbatoio dell'acqua di raffreddamento Questo estrusore per cavi XLPE PE con serbatoio dell'acqua è progettato per l'estrusione e il raffreddamento di cavi isolati XLPE e PE, integrando un estrusore monovite ad alta precisione,... Visualizza il prodotto →
Flusso di lavoro di selezione: dai dati del composto all'ordine delle viti
Sei passaggi trasformano i dati composti in una specifica di vite utilizzabile.
- Chiedere al fornitore del composto la densità apparente, la densità del materiale fuso, l'indice di fluidità e l'intervallo di lavorazione consigliato. Il rapporto densità massa-fuso pone le basi per un rapporto di compressione ragionevole.
- Definire il prodotto prima della macchina: isolamento o guaina, spessore della parete, banda di tolleranza, dimensione del conduttore e velocità della linea che si intende percorrere.
- Correggere prima L/D e l'uscita. Il rapporto di compressione dipende dalla profondità dei canali di alimentazione e dosaggio, quindi deciderlo isolatamente impone un compromesso altrove.
- Controllare la lunghezza della transizione e la velocità di taglio, non solo il rapporto. Un rapporto 2,8 distribuito su una lunga transizione si comporta in modo molto diverso dallo stesso rapporto concentrato su tre voli.
- Decidi se il complesso necessita di una rampa barriera, di una sezione Maddock o di un miscelatore a spilli; i composti riempiti e fortemente colorati spesso guadagnano di più dalla dispersione che dalla compressione.
- Confermare il passo, la larghezza del facchino, la profondità della cassa, il margine di usura e il metodo di calcolo sul disegno e ottenere per iscritto il rapporto di compressione effettivo.
Una volta fissata la geometria della vite, il resto della linea deve corrispondervi. La lunghezza di raffreddamento, la tensione di avvolgimento, la capacità dell'accumulatore e la velocità di avvolgimento derivano tutti da una produzione di fusione stabile.
 Linea Di Estrusione Di Fili E Cavi Caratteristiche 1. Importazione di cilindri e viti da Taiwan con elevata capacità di estrusione. 2. Diversi tipi di materiale plastico possono scegliere la propria canna e vite. EX: PVC, PE, ... Visualizza il prodotto →
Note su usura, manutenzione e conformità
Una vite è una parte soggetta ad usura e il suo rapporto di compressione varia. I voli nitrurati perdono profondità rispetto ai composti riempiti e quando il canale di dosaggio diventa più profondo di qualche decimo di millimetro, il rapporto effettivo diminuisce e con esso cambia il comportamento di fusione. Le linee che erano stabili al momento della messa in servizio iniziano a mostrare una dispersione dello spessore della parete e la causa è spesso la vite piuttosto che il composto.
- Misurare il diametro esterno del volo e la profondità del canale ad ogni chiusura annuale e confrontare le letture con il disegno originale.
- Tieni traccia dell'energia specifica per chilogrammo; una lenta tendenza al rialzo è uno dei primi segni di usura e di un rapporto di compressione variabile.
- Conservare insieme i dati relativi al disegno della vite, alla qualità del materiale e al trattamento termico in modo da poter richiedere un preventivo di sostituzione senza dover riprogettare.
- Ricontrollare il profilo di riscaldamento della canna e l'eventuale raffreddamento della vite ogni volta che cambia la mescola; entrambi possono compensare limiti geometrici modesti senza una nuova vite.
Il tempo di attività dipende anche dall'uscita della coclea di bufferizzazione a valle. Sistemi accumulatori e ballerini per linee di estrusione continue trattiene il materiale durante i cambi di bobina in modo che l'estrusore non debba mai fermarsi, mantenendo la cronologia della fusione coerente dal primo all'ultimo metro.
Il rapporto di compressione è un numero che decide dove una vite svolge il suo lavoro di fusione. Abbinalo al cambiamento di densità e alla tolleranza al taglio del composto, mantieni la transizione abbastanza a lungo da fondere senza bruciare e verifica i volumi reali dei canali invece di fidarti di un rapporto di profondità preso da un disegno. Su una linea via cavo, di solito questa è la differenza tra un muro isolante stabile e una settimana di rottami.