LANGUAGE
Alle 06:40 la linea si è fermata. Un estrusore in PVC da 90 mm che aveva fatto funzionare un filo da costruzione da 2,5 mm quadrati a 780 m/min per undici ore è scattato a causa di un guasto relativo alla velocità di riscaldamento: la zona 3 ha mantenuto 163 °C contro un setpoint di 175 °C e ogni riavvio si è concluso con lo stesso spegnimento quattro minuti dopo. L'equipaggio ha prima sostituito la fascia riscaldante. Niente è cambiato. Il vero guasto era una termocoppia vecchia di dodici anni con una crimpatura allentata, che indicava un valore minimo di 11 °C.
La versione breve: "L'estrusore del riscaldatore non si riscalda alla velocità prevista" è un test di pendenza, non un allarme di temperatura. Il controller confronta la velocità con cui una zona si riscalda rispetto alla velocità con cui dovrebbe riscaldarsi e scatta quando la pendenza misurata è inferiore al piano configurato. Sulle linee di estrusione di cavi la maggior parte di questi eventi sono riconducibili a errori di misurazione o di commutazione dell'alimentazione piuttosto che a un elemento morto, quindi testare il sensore prima di toccare il riscaldatore consente di risparmiare molto tempo.
Questa distinzione ha un prezzo. Una diagnosi errata del riscaldatore costa una fascia, un'ora e una bobina rottamata. Un guasto al cablaggio mancato comporta un'interruzione ripetuta, poiché una termocoppia allentata va nuovamente alla deriva nel momento in cui il cilindro raggiunge la temperatura operativa e i conduttori si espandono.
Ciò che confronta realmente il controllo della velocità di riscaldamento
Il controllo è un autotest all'interno del circuito di temperatura. Il controller campiona la temperatura della zona ogni mezzo secondo fino a un secondo, mantiene un breve buffer mobile e calcola la pendenza in gradi al secondo. Durante il riscaldamento è prevista una pendenza minima; se la pendenza misurata rimane al di sotto di tale piano per tutta la finestra toglie alimentazione al riscaldatore e segnala l'anomalia. Due impostazioni determinano la sensibilità: la lunghezza della finestra, comunemente da 10 a 20 secondi, e il guadagno minimo accettabile. Allargando troppo la finestra, al suo interno si nasconde un vero e proprio elemento di fallimento; restringerlo troppo e il normale superamento fa scattare l'allarme.
Poiché il test osserva solo la pendenza, tre guasti molto diversi producono esattamente lo stesso messaggio sull'HMI.
Apporto di calore perso
Un elemento riscaldante aperto, un fusibile a semiconduttore bruciato, un relè a stato solido che non conduce più, punte del contattore bucate, un interruttore termico scattato o una zona sottodimensionata per la portata del giorno in cui è stata installata.
Il calore se ne va troppo velocemente
Una ventola di raffreddamento ancora in funzione durante il riscaldamento, una perdita d'acqua nella camicia, una testata aperta, una grande massa termica fredda o la porta di un impianto tenuta aperta in inverno. Il riscaldamento va bene; il carico no.
La misurazione è sbagliata
Deriva della termocoppia, polarità invertita, tipo di sensore errato selezionato nei parametri, crimpatura allentata, cavo di compensazione danneggiato o schermatura messa a terra su entrambe le estremità. La canna è calda; il segnale no.
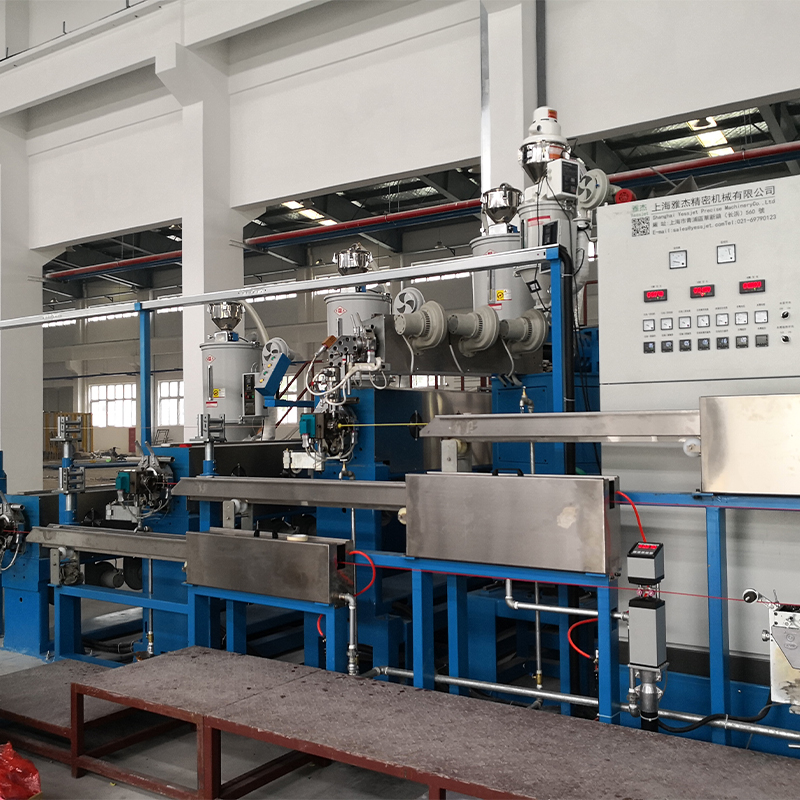
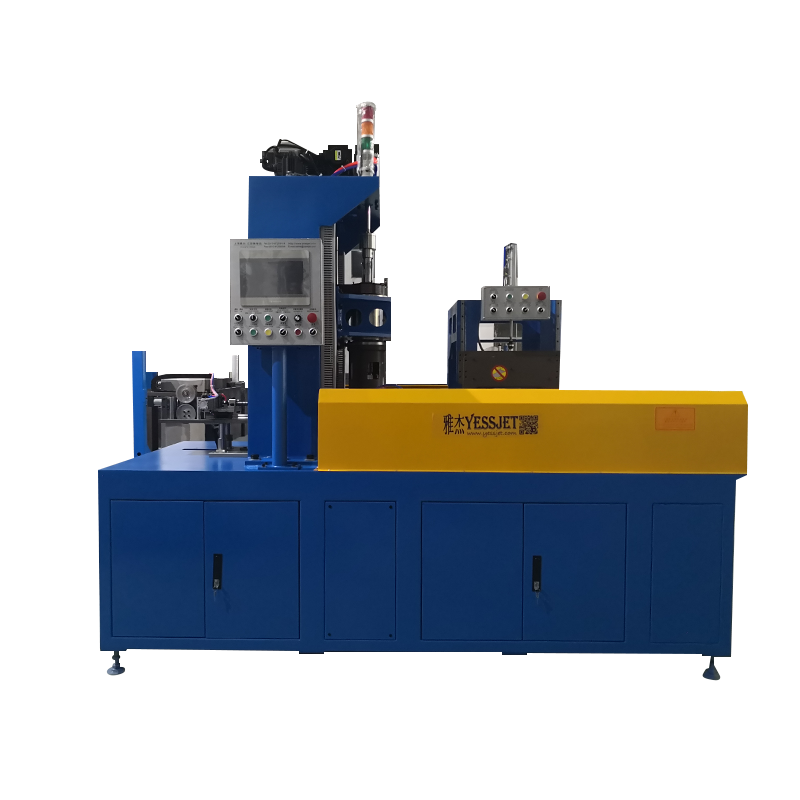
Una canna a cinque zone rende l'isolamento semplice. Su macchine come l'estrusore per cavi PE/PVC completamente automatico ad alte prestazioni, ogni zona porta la propria termocoppia e la propria finestra di pendenza, quindi un terminale allentato si presenta come un'unica zona che si comporta male mentre i suoi vicini rimangono stabili.
 Estrusore per cavi ad alte prestazioni in PVC PE completamente automatico Sistema integrato di estrusione PE/PVC con controllo PLC e monitoraggio della temperatura multizona per una produzione stabile e di alta precisione dell'isolamento dei cavi. Visualizza il prodotto →
Indicatori nascosti: quale errore domina nei registri dei servizi reali
Tra diverse centinaia di eventi registrati su linee in PVC, PE e XLPE, la divisione è asimmetrica. Il grafico seguente è tratto da ticket di manutenzione in cui la causa principale è stata confermata dalla misurazione anziché indovinata.
Sensore 38%.
22% Staffetta
Elemento 18%.
12% Impostazioni
Raffreddamento al 10%.
Il contenitore di misurazione domina perché le termocoppie si guastano lentamente. Una giunzione di tipo K si ossida e l'errore aumenta di due o tre gradi all'anno, invisibile su una linea stabile ma fatale quando si restringe una finestra di pendenza o un nuovo materiale diventa più caldo.
Il secondo secchio è la commutazione di potenza. I relè a stato solido di solito si guastano parzialmente: il dispositivo conduce ancora, ma con una resistenza più elevata, quindi la zona si riscalda a circa il 60% della sua pendenza normale. Supera il controllo a 120 °C e fallisce a 170 °C, motivo per cui l'allarme appare spesso solo sull'ultima zona o durante una partenza mattutina a freddo.
Combinazioni di sensore e riscaldatore: compromessi misurati
La selezione di solito si riduce al tempo di risposta rispetto alla stabilità. Un sensore lento all'interno di una finestra di breve pendenza segnala lo stesso guasto anche quando il riscaldatore è perfettamente sano.
Nota: questi sono valori rappresentativi misurati con partenza a freddo su una canna da 90 mm; le tolleranze reali cambiano con la massa del cilindro, la temperatura ambiente e la profondità di inserimento del sensore.
Sulle linee ad alto rendimento la decisione è solitamente guidata dalla produttività piuttosto che dall'allarme. La selezione della fascia riscaldante e degli elementi per tali macchine è trattata in modo più dettagliato in questa guida estrusori per cavi in PP/PVC/PE ad alta efficienza .
Dove i difetti di pendenza si raggruppano nei prodotti via cavo
Il mix di prodotti nell'impianto cambia in base al guasto che appare per primo. L'isolamento sottile del cavo dati reagisce a un errore di due gradi, mentre una parete spessa in XLPE assorbe molto di più prima che il difetto si manifesti.
- Filo da costruzione in PVC: 34%.
- Cavo di alimentazione XLPE: 26%.
- Cavo LAN e dati: 18%.
- Cavi automobilistici ed elettronici: 14%.
- Composti altri e speciali: 8%.
Le prime due fette si comportano diversamente. Il filo da costruzione in PVC funziona a temperature di fusione più basse, dove prevalgono i sensori di tipo J e l'umidità nella testa del terminale è il solito colpevole. Il cavo di alimentazione XLPE diventa più caldo e si raffredda immediatamente dopo lo stampo, quindi un guasto relativo alla velocità di riscaldamento disturba anche il profilo di raffreddamento che imposta la cristallinità dell'isolamento.
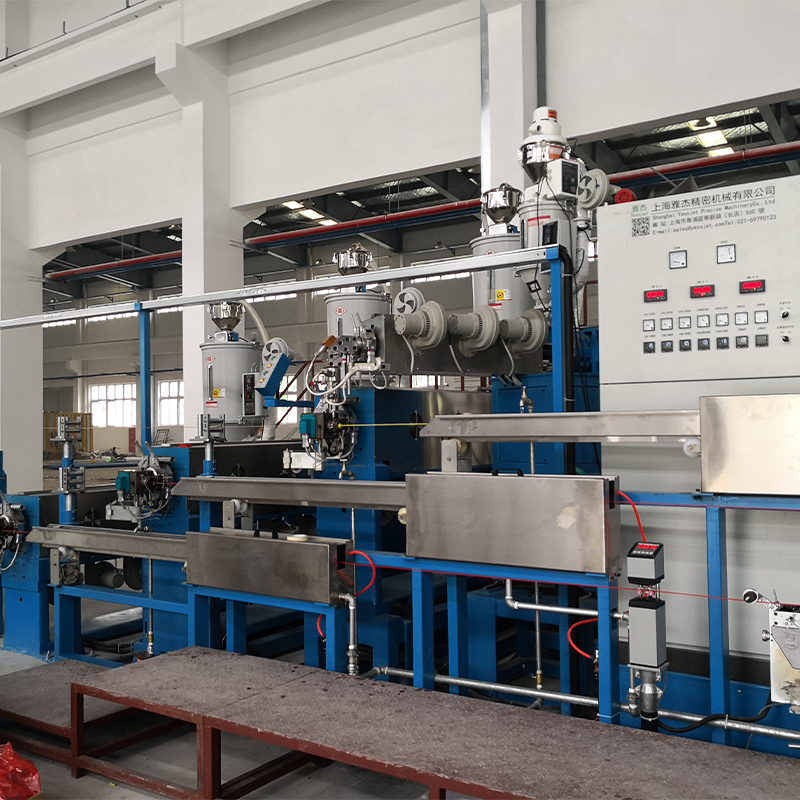
 Estrusore per cavi XLPE PE con serbatoio dell'acqua di raffreddamento Integra estrusione a vite singola, riscaldamento a temperatura controllata e serbatoio dell'acqua multisezione per l'isolamento continuo del cavo XLPE/PE con raffreddamento stabile e controllo dello spessore. Visualizza il prodotto →
Una sequenza di riparazione in cinque passaggi e il costo di ogni passaggio
Procedendo in questo ordine, la maggior parte dei guasti verrà rilevata in meno di quaranta minuti, senza aprire una sola fascia del riscaldatore.
- Dimostra la lettura. Fissare un misuratore calibrato sulla testa del terminale e confrontarlo con l'HMI. Una discordanza di dieci gradi o più indica il sensore o il suo cablaggio, non l'elemento.
- Controllare il percorso di alimentazione. Misurare la corrente su ciascuna gamba durante il riscaldamento. Una zona sana riceve una corrente stabile; un relè guasto mostra una corrente che diminuisce man mano che la zona si riscalda.
- Controllare la perdita di calore. Ventola in funzione durante il riscaldamento, testata aperta, infiltrazione d'acqua nella camicia, canna fredda, sportello aperto.
- Controllare i parametri. Tipo di sensore, finestra di pendenza, guadagno minimo e limiti PID. Un controller sostituito da un'altra macchina spesso presenta un tipo di sensore diverso nella sua configurazione.
- Risintonizzare a valle. Dopo la variazione del sensore, la temperatura di fusione cambia leggermente, quindi verificare la tensione e il diametro prima di rilasciare la bobina.
L'ultimo passaggio è quello che la maggior parte degli equipaggi salta. Una volta che l'apporto di calore è stabile, la viscosità del fuso si stabilizza e la spinta a valle deve rimanere costante attraverso ogni cambio di velocità, che è esattamente ciò per cui è costruito un sistema di controllo della tensione dedicato.
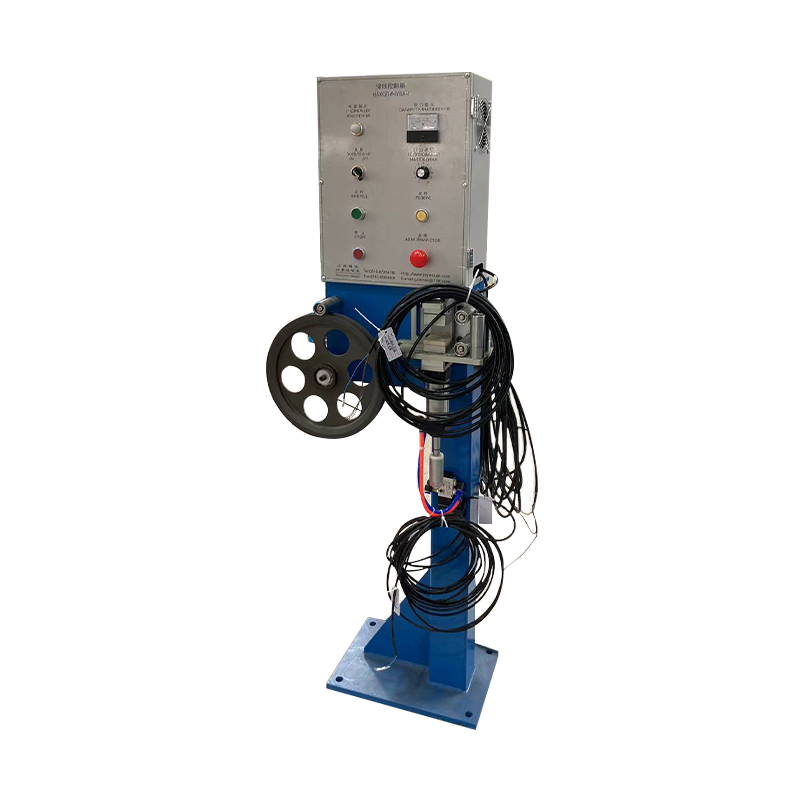
 Sistema di controllo della tensione del cavo metallico per un avvolgimento stabile Accessorio di regolazione della tensione in tempo reale per l'avvolgimento del cavo, che aiuta a prevenire l'allungamento o l'allentamento delle bobine e a mantenere una trazione a valle costante durante i cambi di velocità. Visualizza il prodotto →
Riparazione reattiva
Un'ora non pianificata su una linea da 90 mm più una bobina rottamata, ripetuta ogni quattro-sei settimane mentre il sensore di deriva rimane in servizio. Il costo è nascosto nello scarto di riavvio, non nel pezzo di ricambio.
Programma previsto
Calibrazione annuale, scansione a infrarossi mensile e termocoppie e fasce di ricambio sullo scaffale. I guasti vengono rilevati alle fermate programmate, quando una finestra di riparazione di due ore non costa nulla.
Intervalli di manutenzione e registrazioni che sopravvivono a un audit
Un difetto di pendenza è un sintomo che premia l’attenzione di routine. Questi intervalli coprono la maggior parte dei guasti registrati sulle apparecchiature di estrusione dei cavi.
- Mensile: scansione a infrarossi delle morsettiere e delle connessioni relè sulle zone caricate, cercando un rialzo sopra la linea di base circostante.
- Trimestralmente: controllo della coppia dei terminali della fascia riscaldante secondo quanto indicato dal produttore, poiché il ciclo termico li allenta costantemente.
- Annualmente: calibrazione a tre punti di ogni termocoppia di zona e sostituzione di tutto ciò che si sposta oltre i tre gradi.
- Annualmente: trip test dell'interruttore termico e verifica che la protezione da sovratemperatura funzioni indipendentemente dal circuito di controllo.
- Continuo: registra le firme correnti della zona in modo che una tendenza alla deriva sia visibile settimane prima che diventi un arresto.
Il lato della conformità conta più di quanto la maggior parte degli operatori si aspetti. Le macchine spedite in Europa o Nord America devono dimostrare che il limitatore di sicurezza è indipendente dalla termocoppia di controllo e che i registri dei test possono essere prodotti su richiesta. I fogli di calibrazione, le date di sostituzione degli elementi e i registri dei test di interruzione ne sono la prova, ed è economico conservarli se l'abitudine inizia quando la macchina viene installata.
Se la linea non riesce davvero a fermarsi per uno scambio di sensori, un accumulatore di stoccaggio acquista i pochi minuti necessari per aprire una testa terminale mentre l'estrusore continua a girare: sistemi accumulatori e ballerini per linee di estrusione continue contenere materiale sufficiente per colmare una breve interruzione senza un riavvio a freddo.
Trattare "l'estrusore del riscaldatore che non si riscalda alla velocità prevista" come prima domanda di misurazione, poi come domanda sulla potenza e infine come domanda sul riscaldatore. Questo ordine corrisponde a dove si trovano effettivamente i guasti e trasforma un'interruzione della linea di quattro ore in un controllo di quaranta minuti.