LANGUAGE
Uno stabilimento di cavi esegue un lavoro di rivestimento su polietilene lineare a bassa densità con un profilo a cilindro rimasto da un ordine di LDPE. Nel giro di mezz'ora la pressione di fusione è aumentata, la superficie appare nebbiosa e lo spark tester inizia a registrare i guasti. Niente sulla linea è rotto. La resina si scioglie semplicemente a una temperatura diversa da quella per la quale è stato scritto il profilo.
In conclusione: il punto di fusione dell'LLDPE è compreso tra circa 120 e 128 °C come picco DSC, circa tra 10 e 15 °C sopra l'LDPE e tra 8 e 12 °C sotto l'HDPE. La fusione inizia intorno ai 105-112 °C e termina intorno ai 130 °C. Questo intervallo, non una singola cifra, determina la temperatura della zona di alimentazione, la pressione di fusione prevista e la quantità di gel non fuso che può sopravvivere nella parete isolante.
Le sezioni seguenti spiegano da dove proviene il numero, come la scelta del comonomero lo sposta e come convertirlo in impostazioni della canna, controllo della tensione e regole di ispezione in entrata che reggono su una linea di corsa.
Qual è in realtà il punto di fusione dell'LLDPE
La calorimetria differenziale a scansione riporta la fusione come una curva, non come un punto. Durante il secondo ciclo di riscaldamento, un LLDPE standard mostra un inizio estrapolato vicino a 105-112 °C, un picco tra 120 e 128 °C e un ritorno al valore basale tra 128 e 135 °C. I fornitori citano il picco perché si ripete bene da un laboratorio all'altro, ma l'inizio è la cifra che conta quando viene impostata una zona di alimentazione.
Picco DSC, seconda manche
Da 120 a 128 °C per i tipi comuni di butene, esene e ottene a 10 °C/min, secondo ASTM D3418 o ISO 11357-3.
Insorgenza della fusione
da 105 a 112 °C. Qui inizia la fusione parziale, quindi questo è il numero da rispettare quando si scrive un profilo di canna.
Punto di rammollimento Vicat
da 88 a 100 °C. Descrive la rigidità sotto carico, non la fusione, e il suo utilizzo come punto di fusione provoca picchi.
Temperatura di fusione pratica
Da 190 a 220 °C sullo stampo, circa da 60 a 90 °C sopra il picco, quindi il polimero è completamente fuso e omogeneo.
La densità sposta il picco in modo prevedibile. Le qualità comprese tra 0,915 e 0,922 g/cm³, quelle utilizzate per pellicole flessibili e rivestimenti di cavi, fondono a temperature comprese tra 120 e 123 °C. Le qualità tra 0,926 e 0,940 g/cm³ spingono il picco tra 126 e 130 °C e si comportano più vicino all'HDPE nella zona di compressione.
Perché l'LLDPE si scioglie più dell'LDPE
La differenza deriva dall'architettura ramificata. L'LDPE è prodotto ad alta pressione e trasporta rami a catena lunga sulla spina dorsale. Questi rami sono troppo voluminosi per entrare nel reticolo cristallino, quindi interrompono la crescita dei cristalli e mantengono la cristallinità a circa il 35-45%. L'LLDPE è prodotto con un catalizzatore di coordinazione, quindi la sua struttura principale rimane lineare e da essa pendono solo brevi rami contenenti da due a sei atomi di carbonio. Anche i rami corti sono esclusi dal reticolo, ma i segmenti lineari tra di loro si ripiegano in lamelle in modo molto più efficiente. La cristallinità sale a circa il 45-55% e con essa aumenta il picco di fusione.
La distribuzione del peso molecolare rafforza l’effetto. L'LLDPE ha una distribuzione più ristretta e non presenta ramificazioni a catena lunga, pertanto presenta un'assottigliamento notevolmente inferiore rispetto all'LDPE. A parità di indice di fusione richiede una maggiore coppia della vite, genera una maggiore pressione sullo stampo e mostra una minore resistenza del fuso e un minore rigonfiamento dello stampo. Una vite ottimizzata per LDPE solitamente ha prestazioni inferiori su LLDPE anche quando la temperatura di ogni zona è già corretta.
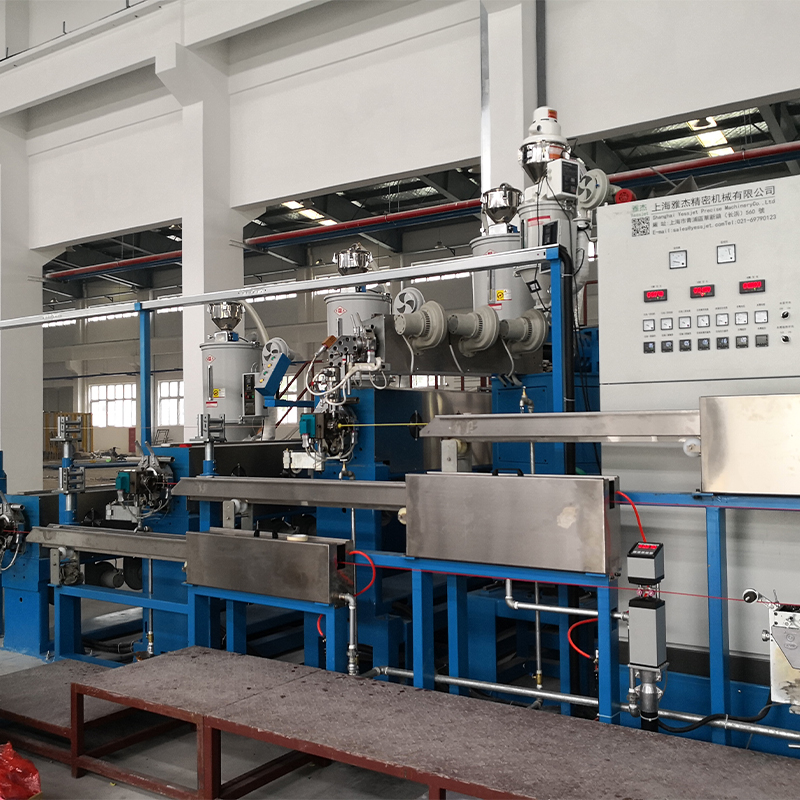
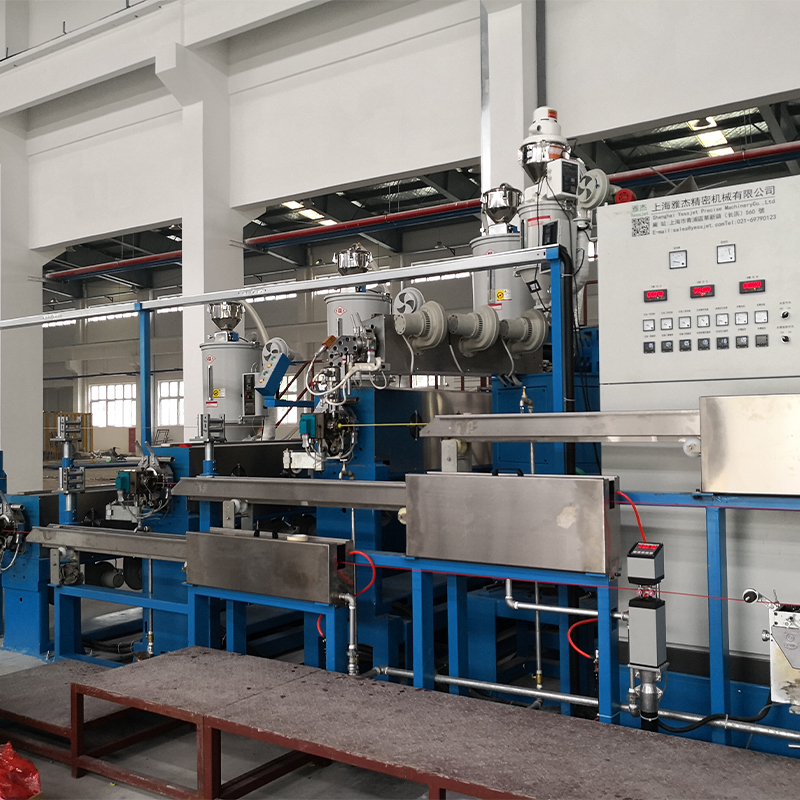 Estrusore per cavi in PVC PE completamente automatico per isolamento e rivestimento Sistema di estrusione integrato per isolamento e guaine di cavi in PE e PVC, adatto quando il design di viti e linee deve corrispondere all'impegnativa lavorazione del polietilene. Visualizza il prodotto →
Dati sulla fusione grado per grado
Il confronto seguente copre le quattro famiglie di polietilene che compaiono più spesso sulle linee di cavi e film. Le gamme spaziano dai gradi commerciali; un lotto specifico può sedersi ovunque al loro interno.
Resina
Densità (g/cm³)
Picco DSC (°C)
Cristallinità
Comportamento di fusione
LDPE
0,918–0,932
108–115
35–45%
Forte assottigliamento al taglio, forte rigonfiamento della matrice
LLDPE (C4–C8)
0,915–0,940
120–128
45–55%
Bassa resistenza al fusione, bassa sensibilità al taglio
LLDPE metallocenico
0,900–0,925
115–124
40-50%
Punta singola affilata, elevata tenacità
HDPE
0,941–0,965
130–136
60–80%
Elevata rigidità, massima temperatura di fusione
I valori di picco sono risultati DSC del secondo calore a 10 °C/min. Il metallocene LLDPE è elencato separatamente perché la sua ristretta distribuzione della composizione produce un picco netto anziché un ampio intervallo di fusione.
Indicatori nascosti dietro un numero di fusione
Una scheda tecnica solitamente elenca un singolo picco. Il grafico seguente mostra cosa nasconde questo numero: il picco si sposta fino a 15 °C a seconda del comonomero dell'alfa-olefina utilizzato, anche quando densità e indice di fusione sembrano identici.
110°C
LDPE
118 °C
mLLDPE
121 °C
Grado C4
124 °C
Grado C6
126°C
Grado C8
133 °C
HDPE
Altri due segnali si nascondono nella curva. I picchi del primo e del secondo calore possono differire da due a quattro gradi e solo il secondo calore riflette la resina stessa. Anche l'ampiezza del picco è importante: un ampio intervallo di fusione indica un'ampia distribuzione della composizione e un rischio di gelificazione più elevato, mentre un picco netto compreso tra tre e cinque gradi indica un grado metallocenico uniforme. Uno spostamento di due gradi tra i lotti dei fornitori equivale in genere a una variazione di densità compresa tra 0,002 e 0,003 g/cm³, sufficiente per spostare la pressione di fusione di diversi bar.
Trasformazione del punto di fusione nelle impostazioni della botte
Una volta noti l'inizio e il picco, il profilo si scrive da solo. La zona di alimentazione rimane ben al di sotto dell'inizio in modo che il letto solido continui a trasportare, la zona di compressione attraversa l'intervallo di fusione e la zona di dosaggio termina il lavoro sopra il picco.
- Zona di alimentazione: da 150 a 170 °C, circa da 40 a 50 °C sotto l'inizio, per prevenire scioglimenti e picchi prematuri.
- Zona di compressione: da 185 a 205 °C, dove la maggior parte della struttura cristallina scompare e la massa fusa si addensa.
- Zona di dosaggio: da 200 a 215 °C, per omogeneizzazione e aumento della pressione.
- Adattatore e traversa: da 200 a 220 °C, con traverse dei cavi spesso all'estremità inferiore per limitare l'abbassamento prima della vasca di raffreddamento.
La temperatura di fusione allo stampo dovrebbe essere compresa tra 200 e 220 °C. Scendendo sotto i 180 °C circa, i gel non fusi sopravvivono nel muro, rivelandosi come imperfezioni superficiali o punti deboli in un test della scintilla. Se si supera la temperatura di 250 °C, l'ossidazione accelera, il tempo di residenza diventa critico e la formazione di gel aumenta anche se la resina è tecnicamente ancora stabile.
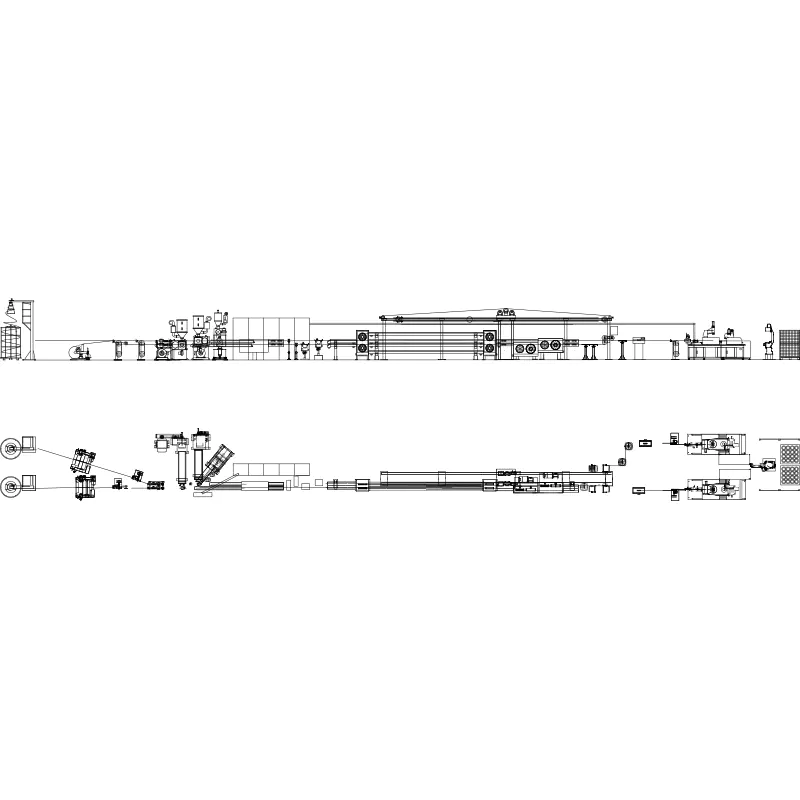 Linea automatizzata di estrusione di fili e cavi con controllo della temperatura PLC Linea integrata per fili isolanti o di rivestimento, con vite e cilindro importati, controllo PLC e regolazione precisa della temperatura per un'estrusione stabile. Visualizza il prodotto →
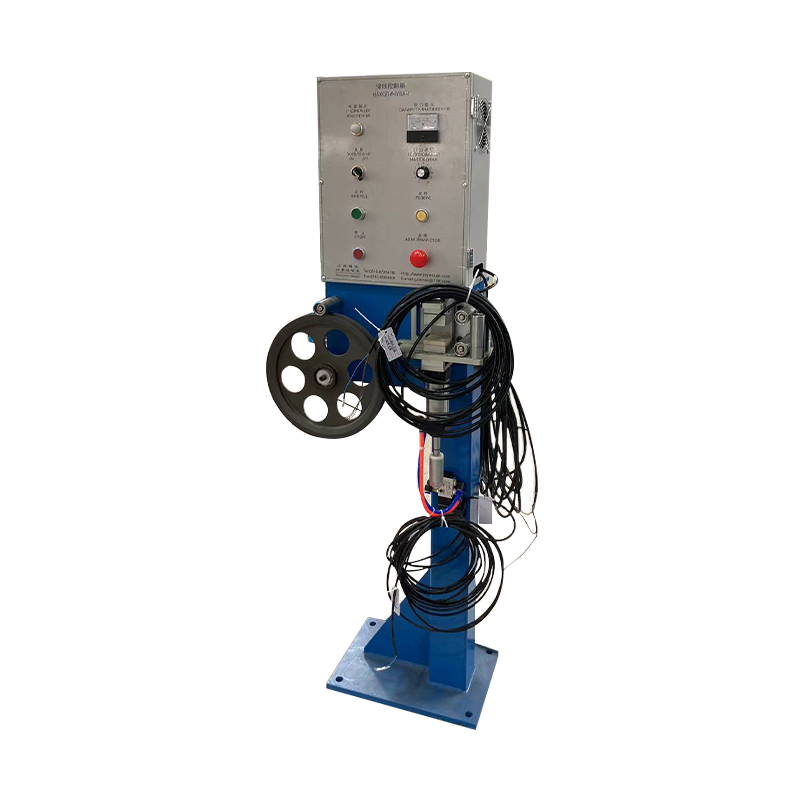
La bassa forza di fusione è la seconda metà della storia. L'LLDPE mantiene scarsamente la sua forma dopo aver lasciato la filiera, quindi il controllo del diametro dipende in larga misura dalla stabilità della trazione e dell'avvolgimento piuttosto che dalla sola geometria della filiera. Sistemi accumulatori e ballerini per linee di estrusione continue assorbire le variazioni di velocità durante i cambi di bobina e mantenere costante la tensione mentre il materiale fuso si raffredda.
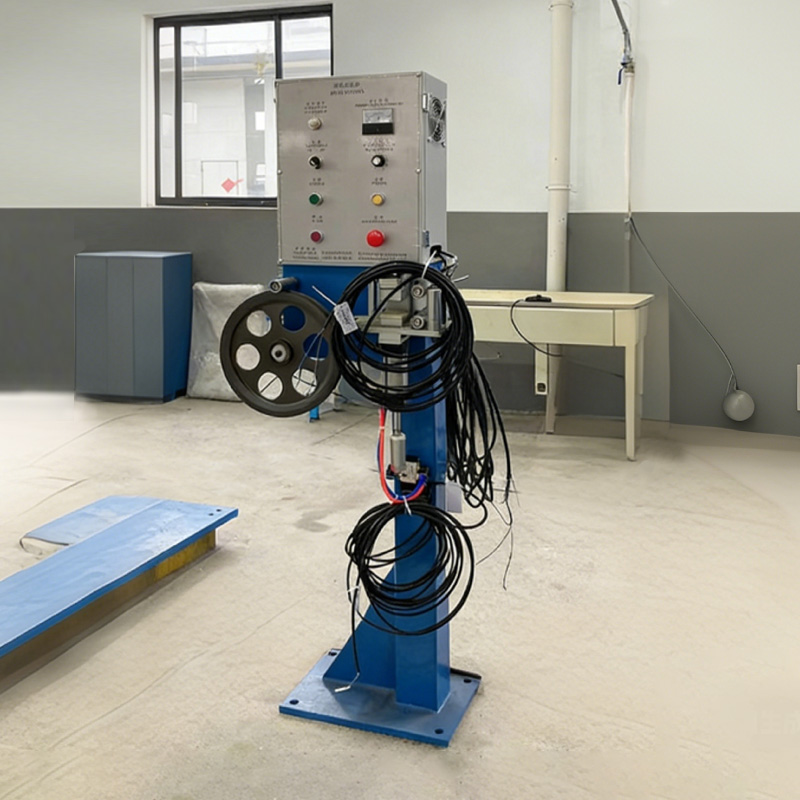 Sistema di controllo della tensione del cavo metallico per un avvolgimento stabile Sistema di accessori che regola la tensione del cavo durante l'avvolgimento per prevenire allungamenti, avvolgimenti allentati e disordini, garantendo una qualità costante del cavo. Visualizza il prodotto →
Dove va effettivamente il volume dell'LLDPE
Cavi e fili rappresentano una fetta reale ma piccola del consumo globale di LLDPE. Questo contesto è importante quando un fornitore cambia qualità, rialloca la capacità o quando un impianto negozia l’allocazione della resina contro i produttori di film.
- Film e imballaggi, compresi film estensibile e agricolo: circa il 62%.
- Articoli stampati ad iniezione: circa il 12%.
- Stampaggio rotazionale: circa il 9%.
- Isolamento, rivestimento e composti di cavi e fili: circa il 7%.
- Tubi, condotte e altri estrusi: circa il 5%.
- Masterbatch, adesivi e vari: circa il 5%.
Selezione e sequenza di avvio
Un ordine ripetibile di operazioni impedisce che un passaggio si trasformi in un processo di scarto.
- Estrarre la curva DSC effettiva per il lotto, non solo il picco della scheda tecnica, e confermare la temperatura iniziale.
- Abbina densità e comonomero all'uso finale: qualità di rivestimento flessibile vicine a 0,920 g/cm³, strutture più rigide fino a 0,935 g/cm³.
- Impostare la zona di alimentazione da 40 a 50 °C al di sotto dell'inizio misurato, quindi aumentare gradualmente le zone di compressione e dosaggio.
- Mantenere la temperatura e la pressione di fusione stabili per almeno dieci minuti prima di toccare la velocità della linea.
- Verificare la qualità della parete con un test delle scintille o un conteggio del gel durante i primi trenta minuti, mentre la macchina è ancora in espansione termica.
- Registra insieme il profilo del cilindro, la temperatura di fusione e il numero di lotto della resina in modo che il successivo lavoro identico inizi da un punto noto.
Note su test, manutenzione e conformità
I dati sul punto di fusione sono utili solo se la misurazione è affidabile. Ricalibrare la cella DSC con indio a 156,6 ° C e verificare la linea di base almeno una volta all'anno, poiché una costante di cella alla deriva sposta ogni picco riportato di un grado o due. Le termocoppie a cilindro meritano la stessa attenzione: un errore di cinque gradi in una zona di dosaggio modifica il profilo reale più di quanto non faccia la maggior parte delle variazioni di lotto di resina.
Lo stoccaggio è semplice. L'LLDPE non è igroscopico e normalmente non necessita di essiccazione, ma necessita di protezione dai raggi UV e dalla contaminazione incrociata con il PVC, che richiede un composto di spurgo adeguato al cambio piuttosto che un lavaggio diretto. Per i prodotti via cavo, i dati di fusione supportano l'ispezione in entrata e la tracciabilità del lotto, mentre l'articolo finito deve ancora superare i test di scintilla, trazione e allungamento.
Dal punto di vista del processo, i controlli di routine delle tendenze della pressione di fusione, del carico del motore e del conteggio dei gel rilevano i problemi di fusione prima che raggiungano il cliente. Laddove le linee vengono aggiornate anziché sostituite, una configurazione di estrusore rivista può valere più di una nuova vite e a Guida per estrusore cavi in PE e PVC ad alta efficienza copre i controlli pratici forniti con tale revisione.